
Definire la condizione finale, non solo la parola “finitura”
Un disegno dovrebbe distinguere lo stato lasciato da fusione, pulizia, lavorazione e lucidatura. “Liscio”, “brillante” o “lucidato” possono descrivere l’aspetto, ma non dicono al fornitore dove si può rimuovere materiale, quali superfici devono rimanere intatte o dove misurare la rugosità.
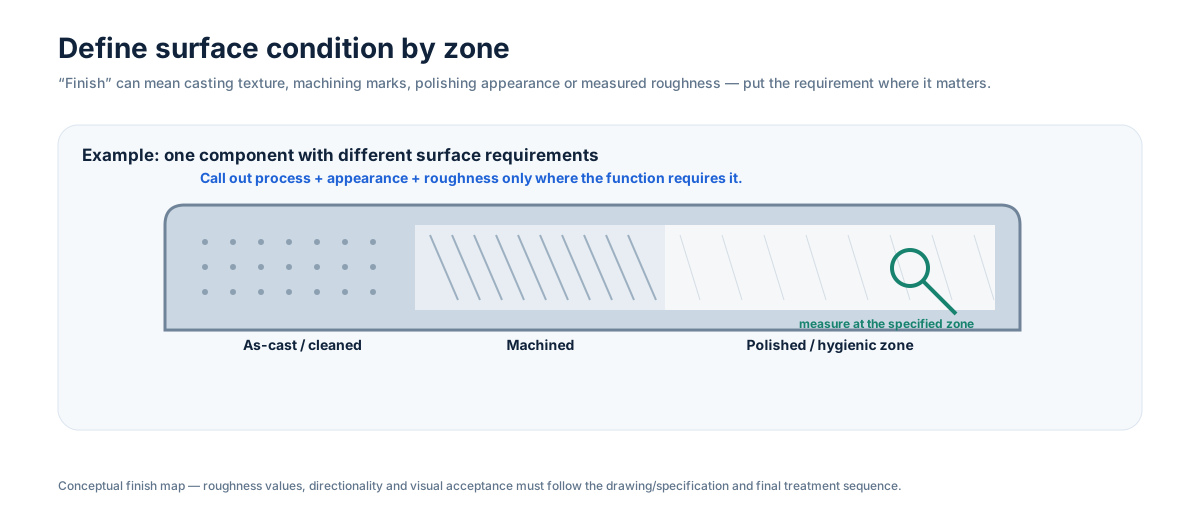
Separare le zone funzionali
Le superfici grezze di fusione / pulite mantengono normalmente la tessitura creata dal guscio ceramico e dalla successiva pulizia o sabbiatura. Sono adatte quando la superficie non controlla tenuta, appoggio, igiene o aspetto.
Le superfici lavorate vengono create per controllare dimensione, planarità, eccentricità, posizione, tenuta o accoppiamento. Una superficie lavorata può mantenere un segno utensile visibile; rugosità e direzione della lavorazione vanno specificate solo quando influenzano la funzione.
Le superfici lucidate possono essere estetiche, igieniche o legate al flusso. Aspetti a specchio, lucidi, opachi e satinati non sono intercambiabili con un requisito numerico di rugosità. Per parti sanitarie, il ciclo di lucidatura deve considerare anche spigoli, saldature, transizioni e zone difficili da raggiungere.
Specificare il parametro di rugosità e il metodo di controllo
Ra, Rq/RMS, Rz e valutazioni visive o con comparatori descrivono o misurano la tessitura in modi diversi e non devono essere trattati come criteri di accettazione equivalenti. Se un limite numerico di rugosità è funzionale, indicare parametro e limite richiesti, posizione e direzione di misura quando pertinenti, e cutoff/lunghezza di valutazione o norma applicabile quando il disegno ne dipende. Anche il metodo di controllo deve essere adatto alla geometria reale; un campione comparativo e un profilometro a contatto non producono automaticamente risultati di accettazione equivalenti.
Indicare sul disegno i requisiti di finitura per zona
Un buon disegno identifica esattamente le superfici da lucidare, lavorare o proteggere. Deve anche indicare se il requisito vale prima o dopo passivazione, elettrolucidatura o altro trattamento finale. Mascheratura e protezione possono essere necessarie quando sabbiatura o lucidatura potrebbero arrotondare uno spigolo, alterare una superficie di tenuta o modificare un riferimento.
Se la rugosità è una caratteristica di accettazione, definire posizione e direzione della misura quando pertinenti. Confrontare una lettura su una superficie piana accessibile con un requisito pensato per un foro profondo può dare un falso senso di controllo.
Verificare dopo l’ultimo processo che può modificare la superficie
Il controllo deve seguire l’ultima operazione rilevante. Una superficie conforme dopo lavorazione può cambiare dopo lucidatura, sabbiatura o elettrolucidatura. Controlli dimensionali e di rugosità devono quindi essere inseriti nella sequenza dove rappresentano lo stato di consegna.
Vedi Finitura superficiale e Controllo qualità per le vie produttive e di verifica che possono essere combinate.
Punto chiave per la RFQ
Segnare sul disegno le zone funzionali e indicare la condizione finale desiderata: grezzo di fusione, lavorato, aspetto lucidato, rugosità misurata, trattamento e aree protette. È più utile di una singola nota generale “finitura” per tutto il componente.