
Den Endzustand definieren, nicht nur „Finish“
Eine Zeichnung sollte zwischen Guss-, Reinigungs-, Bearbeitungs- und Polierzustand unterscheiden. „Glatt“, „glänzend“ oder „poliert“ beschreiben das Aussehen, sagen aber nicht, wo Material entfernt werden darf, welche Flächen geschützt bleiben müssen oder wo Rauheit gemessen wird.
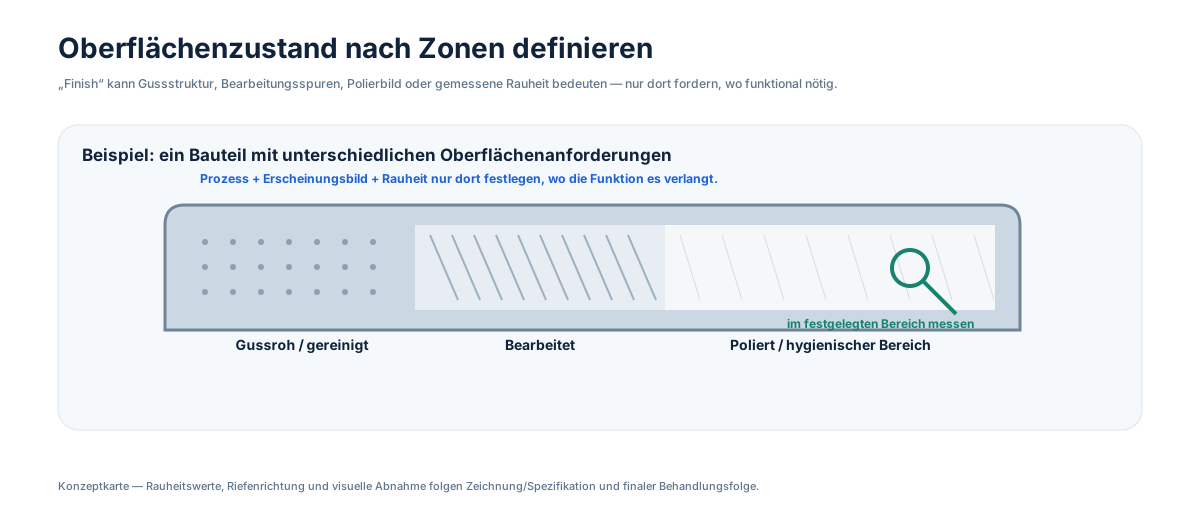
Funktionszonen getrennt behandeln
Guss-/gereinigte Flächen behalten normalerweise die Struktur aus Keramikschale sowie Reinigung oder Strahlen. Sie eignen sich dort, wo die Oberfläche keine Dichtung, Lagerung, Hygiene oder Optik bestimmt.
Bearbeitete Flächen steuern Maß, Ebenheit, Rundlauf, Lage, Dichtung oder Passung. Werkzeugspuren können sichtbar bleiben; Rauheit und Riefenrichtung sollten nur dann festgelegt werden, wenn sie funktional relevant sind.
Polierte Flächen können optische, hygienische oder strömungstechnische Aufgaben erfüllen. Spiegelnd, glänzend, matt und gebürstet sind nicht mit einer numerischen Rauheitsgrenze gleichzusetzen. Bei Hygieneteilen müssen auch Ecken, Schweißungen, Übergänge und schwer zugängliche Bereiche in die Polierrute einbezogen werden.
Rauheitskennwert und Messmethode eindeutig festlegen
Ra, Rq/RMS, Rz sowie visuelle oder Vergleichsprüfungen beschreiben Oberflächenstruktur unterschiedlich und sind nicht automatisch als gleichwertige Abnahmekriterien austauschbar. Wenn eine numerische Grenze funktional ist, sollten Kennwert und Grenzwert, Messstelle und gegebenenfalls Richtung sowie Cutoff/Auswertelänge oder Norm angegeben werden. Auch das Prüfverfahren muss zur Geometrie passen; Vergleichsmuster und taktiles Profilometer liefern nicht automatisch gleichwertige Ergebnisse.
Finish-Anforderungen zonenweise auf der Zeichnung angeben
Die Zeichnung sollte exakt zeigen, welche Flächen poliert, bearbeitet oder geschützt werden. Außerdem muss klar sein, ob die Anforderung vor oder nach Passivierung, Elektropolitur oder einer anderen Endbehandlung gilt. Strahlen oder Polieren kann Kanten verrunden, Dichtstege verändern oder Bezüge beeinflussen; dort können Maskierung und Schutz notwendig sein.
Ist Rauheit ein Abnahmemerkmal, sind Messstelle und gegebenenfalls Messrichtung zu definieren. Eine Messung auf einer gut zugänglichen Fläche kann eine Anforderung in einer tiefen Bohrung nicht zuverlässig repräsentieren.
Nach dem letzten oberflächenverändernden Prozess prüfen
Die Prüfung sollte dem letzten relevanten Prozess folgen. Eine nach der Bearbeitung konforme Fläche kann sich durch Polieren, Strahlen oder Elektropolieren verändern. Maß- und Rauheitsprüfungen gehören deshalb an den Punkt der Prozessfolge, der den Lieferzustand abbildet.
Siehe Oberflächenbearbeitung und Qualitätskontrolle für kombinierbare Fertigungs- und Verifikationsrouten.
RFQ-Fazit
Funktionszonen auf der Zeichnung markieren und den gewünschten Endzustand angeben: Guss, bearbeitet, polierte Optik, gemessene Rauheit, Behandlung und geschützte Bereiche. Das ist aussagekräftiger als ein allgemeiner „Finish“-Hinweis für das gesamte Bauteil.