
“마감”이라는 용어만 쓰지 말고 최종 상태를 정의하십시오
도면에서는 주조, 세척, 기계가공, 연마 각 공정에서 남는 표면 상태를 구역별로 구분해야 합니다. “매끄러움”, “광택”, “연마” 같은 표현은 외관을 설명할 수 있지만, 어느 정도까지 소재를 제거할 수 있는지, 접촉하면 안 되는 면은 어디인지, 거칠기를 어디에서 측정할지는 전달하지 못합니다.
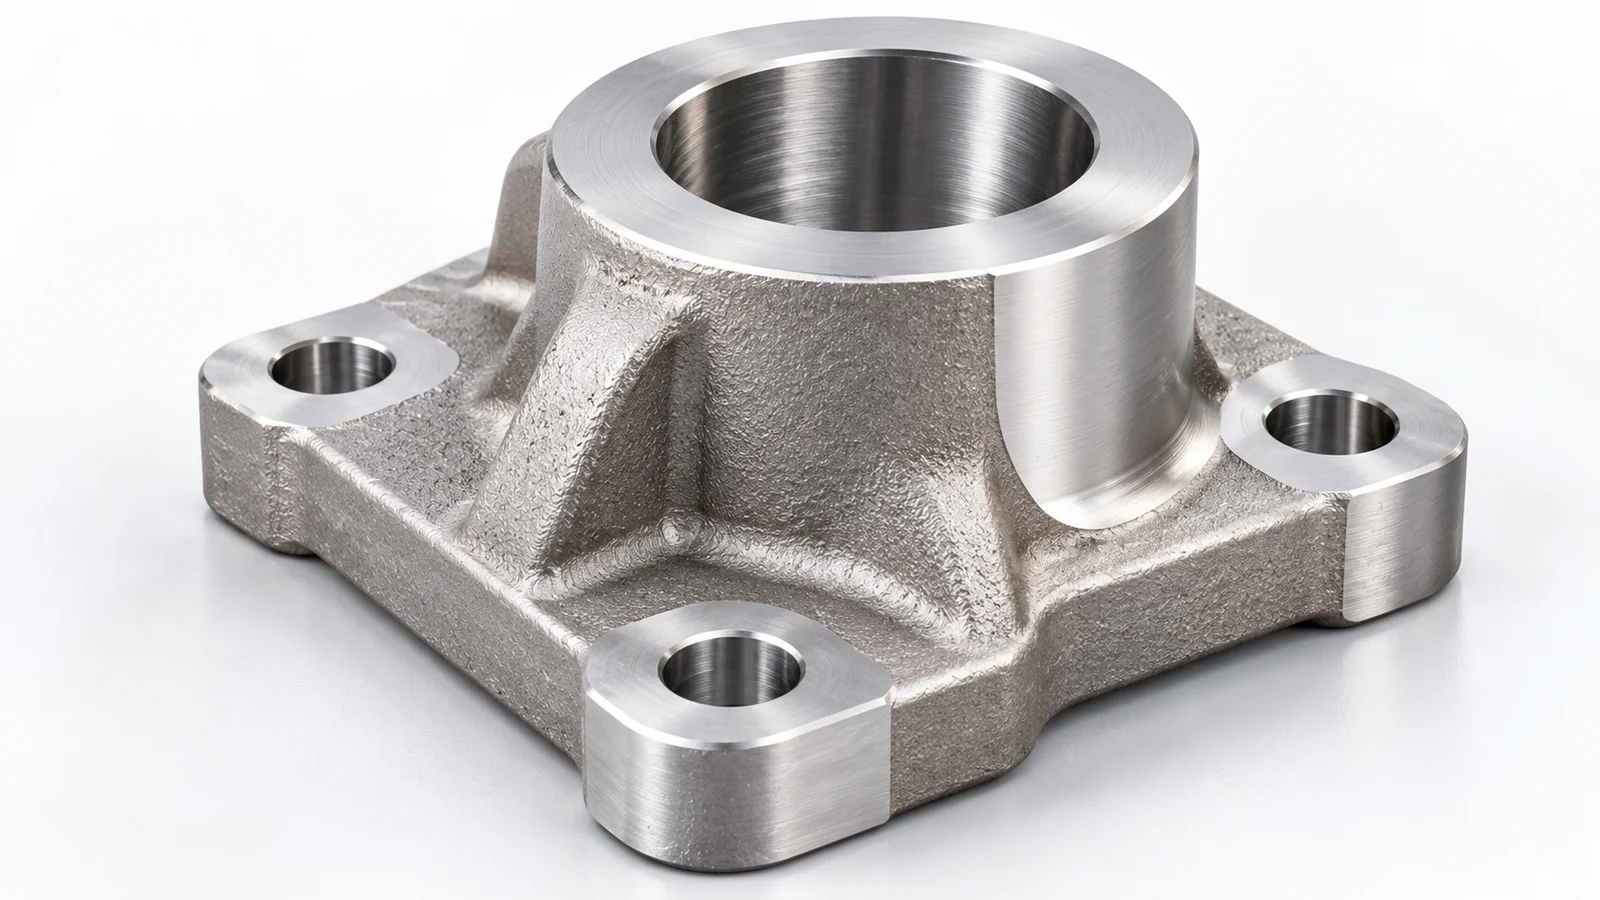
기능 영역을 구분합니다
주조 표면 / 세척면은 일반적으로 세라믹 쉘과 후속 세척·블라스팅에서 형성된 표면 질감을 유지합니다. 밀봉, 베어링, 위생 또는 외관을 좌우하지 않는 면에 적합합니다.
기계 가공면은 치수, 평면도, 런아웃, 위치, 밀봉 또는 끼워맞춤을 관리하기 위해 만듭니다. 가공면에는 공구 무늬가 보일 수 있으며, 기능상 필요한 경우에만 요구 거칠기와 가공 결 방향을 지정해야 합니다.
연마면은 외관, 위생, 유체 성능을 목적으로 지정될 수 있습니다. 미러, 광택, 무광, 헤어라인 같은 외관 용어는 수치 거칠기 요구사항과 같은 의미가 아닙니다. 위생용 부품에서는 모서리, 용접부, 전이부, 공구 접근이 어려운 영역도 연마 공정에서 고려해야 합니다.
표면 거칠기 매개변수와 검사 방법을 지정합니다
견적에서는 주조 외관면과 가공된 밀봉 좌면 및 접촉면을 구분하세요. 측정 구역, 조도 매개변수, 측정 방법 및 마지막 마감 후 상태를 지정합니다. ISO 21920-2:2021은 윤곽 표면 특성 매개변수를, ISO 21920-3:2021은 해당 규격 연산자를 정의하지만 모든 정밀주조품에 공통된 Ra 보증치를 제공하지 않습니다.
Ra, Rq/RMS, Rz와 육안 또는 비교 시편 평가는 표면 질감을 서로 다른 방식으로 표현하고 평가하므로 서로 바꿔 쓸 수 있는 합격 기준으로 취급해서는 안 됩니다. 수치 거칠기 한계가 기능적으로 중요하다면 요구 매개변수와 한계값, 필요한 경우 측정 위치와 방향, 그리고 도면에서 요구하는 컷오프·평가 길이 또는 적용 규격을 명시해야 합니다. 검사 방법도 실제 형상에 적합해야 하며, 비교 시편과 접촉식 프로필로미터가 자동으로 동일한 합격 결과를 내는 것은 아닙니다.
도면에서 영역별 마감 요구사항을 표시하십시오
좋은 도면은 연마, 기계가공, 보호가 필요한 면을 명확히 표시합니다. 또한 패시베이션, 전해연마 또는 기타 최종 처리의 전후 어느 상태에 요구사항을 적용하는지도 표시해야 합니다. 블라스팅과 연마로 모서리가 둥글어지거나 실링 랜드와 데이텀이 변할 가능성이 있다면 마스킹과 보호가 필요합니다.
거칠기가 합격 특성이라면 필요한 경우 측정 위치와 방향을 정의해야 합니다. 접근하기 쉬운 평면에서 측정한 값을 깊은 보어에 적용되는 요구사항과 비교하면 실제보다 관리가 잘 되고 있다는 잘못된 판단을 만들 수 있습니다.
표면을 바꿀 수 있는 마지막 공정 후에 검증합니다
검사는 해당 표면에 영향을 주는 마지막 공정 이후에 수행해야 합니다. 기계 가공 후 요구사항을 만족한 표면도 연마, 블라스팅 또는 전해연마 후에는 달라질 수 있습니다. 따라서 치수와 거칠기 검사는 납품 상태를 대표하는 공정 단계에 배치해야 합니다.
조합 가능한 제조·검증 공정 경로는 표면 마감과 품질 관리 페이지를 참조해 주십시오.
RFQ의 핵심
도면에서 기능 표면 영역을 표시하고 주조 상태, 기계 가공, 연마 외관, 측정 거칠기, 표면 처리와 보호 영역 등 원하는 최종 상태를 지정하십시오. 부품 전체에 하나의 일반적인 ‘마감’ 주석을 넣는 것보다 훨씬 유용합니다.
설계 검토 경로
일률적인 제조 한계나 합격값을 보장하지 않습니다. 도면, 합금, 공정 및 규격을 확인합니다.