
Robotyka to najpierw szansa dla obróbki — odlewanie tylko tam, gdzie pasuje
Humanoidy łączą silniki, przekładnie, łożyska, czujniki, baterie, ramy, korpusy przegubów, wsporniki, wały, efektory i wiele precyzyjnych interfejsów. To realny popyt na wytwarzanie metalu, ale nie oznacza, że każdy robot jest dużym programem odlewania traconego.
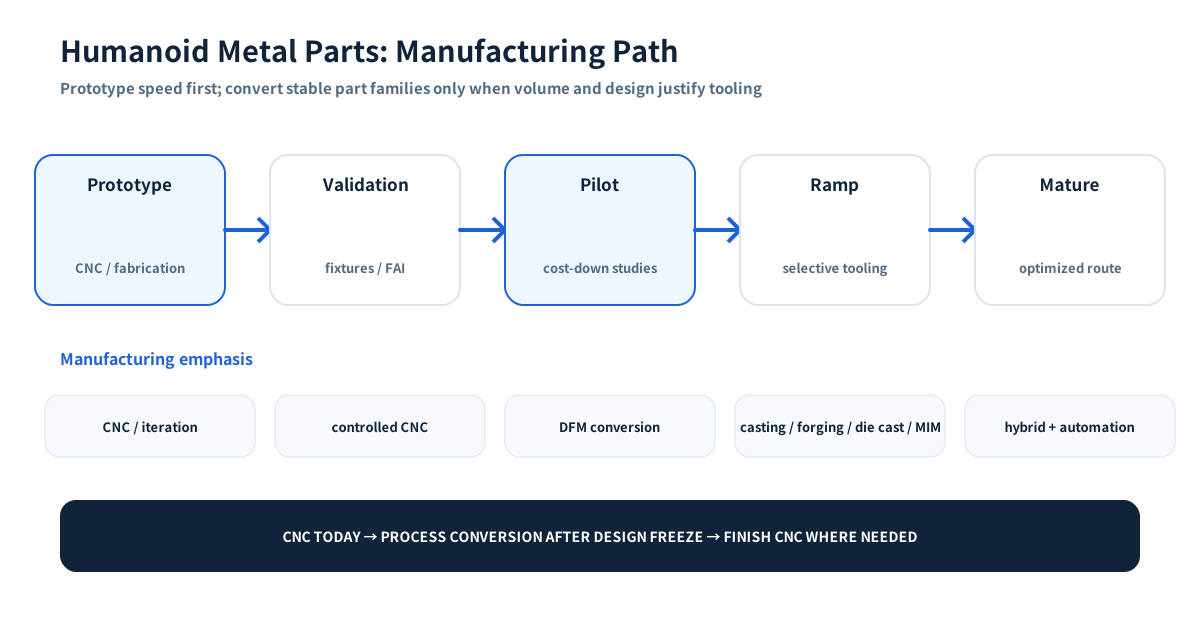
Najlepszym krótkoterminowym dopasowaniem dla dostawcy high-mix jest zwykle CNC, produkcja prototypowa/pilotażowa i selektywna konwersja na proces near-net po ustabilizowaniu projektu.
Co mówią dane łańcucha dostaw z 2026 roku
Analiza McKinsey z kwietnia 2026 szacuje napędy na około 40–60% BOM humanoida, a części strukturalne — ramy, korpusy przegubów, wsporniki, obudowy — na 5–10%. W samym napędzie korpusy, wały i precyzyjne łożyska są także istotną grupą kosztową.
Dla strategii produkcji ważne jest, że McKinsey opisuje dzisiejsze części strukturalne jako nadal silnie oparte na CNC, produkcji małoseryjnej i montażu niestandardowym, ponieważ architektury szybko się zmieniają, a wolumen jest niepewny. Odlewanie ciśnieniowe czy kucie zyskuje sens, gdy projekt i interfejsy się stabilizują. Źródło.
International Federation of Robotics podaje około dwóch milionów robotów przemysłowych działających w Chinach i 54% rocznych instalacji w danych World Robotics cytowanych w 2026. Ekosystem automatyki, EV i precyzyjnego ruchu daje wiele zdolności sąsiadujących z humanoidami.
Możliwości metalowych komponentów wewnątrz humanoida
Napędy i przeguby
- korpusy i pokrywy napędów;
- interfejsy silnik / przekładnia;
- wały, sworznie i gniazda łożysk;
- korpusy przegubów i wsporniki strukturalne;
- precyzyjne otwory, gwinty i bazy montażowe;
- metalowe interfejsy cieplne i ochronne.
Części te są wrażliwe na łańcuch tolerancji. Pasowania łożysk, ustawienie przekładni, bicie, współosiowość i sztywność mogą być ważniejsze niż wygląd.
Ramy, łączniki i interfejsy strukturalne
Ramy, ramiona, łączniki, wsporniki i obudowy równoważą sztywność, masę, zmęczenie i wykonalność. Wczesne wersje są często obrabiane lub wykonywane konstrukcyjnie, bo geometria się zmienia. Przy stabilnym dużym wolumenie bardziej ekonomiczne mogą być aluminium die-cast, kucie, ekstruzja, blacha lub kompozyt.
Dłonie, chwytaki i efektory
Mogą zawierać wiele małych wsporników, palców, przegubów, wałów, korpusów, interfejsów narzędzi i elementów zużywalnych. Ze względu na zadaniowe efektory ta grupa może pozostać high-mix. Małoseryjne CNC i wybrane części near-net ze stali nierdzewnej/stopowej mogą pozostać ważne nawet po przejściu głównej ramy na proces wielkoseryjny.
Części termiczne i przepływowe
Zależnie od gęstości mocy robot może używać małych płyt chłodzących, kolektorów, pomp/zaworów lub szczelnych obudów. Są to normalne problemy termiczno-przepływowe określane ciśnieniem, czystością, materiałem i szczelnością.
Dlaczego CNC jest tak ważne na etapie prototypu i pilota
Rozwój humanoidów jest iteracyjny. Korpus przegubu zmienia się razem z przekładnią, silnikiem, łożyskiem, czujnikiem lub prowadzeniem kabla. Dedykowane narzędzie jest obciążeniem, jeśli interfejs zmieni się przed kolejną serią.
CNC zapewnia:
- szybkie rewizje bez nowych narzędzi formujących;
- bezpośrednie przejście z zatwierdzonego CAD do prototypu/pilota;
- aluminium, stal nierdzewną, stopową, tytan i tworzywa inżynierskie;
- dokładne bazy do testowania łańcucha tolerancji;
- łatwe porównywanie wariantów;
- praktyczne wykonanie dziesiątek numerów części w małych partiach.
To naturalne środowisko high-mix, low-volume.
Kiedy odlewanie tracone pasuje — selektywnie
Nie należy traktować go jako domyślnego procesu dla struktur humanoida. Lekkie aluminiowe ramy i duże korpusy często lepiej pasują do CNC, die casting, kucia, ekstruzji lub konstrukcji wykonywanych.
Odlew staje się interesujący, gdy:
- stal nierdzewna, stopowa lub inny stop odlewniczy jest funkcjonalnie właściwy;
- geometria pozwala połączyć kilka części obrabianych/spawanych;
- roczny popyt uzasadnia narzędzie;
- kształt near-net daje więcej niż ultralekka blacha/ekstruzja;
- obróbkę końcową można skoncentrować na łożyskach, interfejsach i bazach.
Przykłady: zwarte złożone korpusy, części efektorów, wsporniki do trudnego środowiska, wybrane struktury napędu/przekładni oraz części pomp/zaworów w podsystemach. Każdy przypadek wymaga DFM.
Co po zamrożeniu projektu
Gdy architektura dojrzewa, zakupy powinny ponownie otworzyć decyzję procesową zamiast automatycznie skalować prototyp.
- Które numery części będą stabilne przez kilka kolejnych rewizji?
- Które mają przewidywalny wieloletni popyt?
- Ile materiału CNC usuwa z każdego bloku?
- Które tolerancje są funkcjonalne, a które mogą przejść do near-net?
- Czy redukcja masy jest ważniejsza niż koszt materiału i uzysku?
- Czy ścieżka obciążenia sprzyja kuciu, odlewaniu, ekstruzji lub konstrukcji spawanej?
- Czy MIM może zastąpić obróbkę małych powtarzalnych części?
- Czy die casting uzasadnia narzędzie dla stabilnych korpusów nieżelaznych?
Celem nie jest usunięcie CNC, lecz przeniesienie precyzyjnej obróbki na interfejsy, gdzie daje wartość.
Model produkcji etapowej
| Etap | Typowa potrzeba sourcingu | Prawdopodobny nacisk produkcyjny |
|---|---|---|
| Koncepcja / prototyp | Szybkość, nauka geometrii, częste zmiany | CNC, wsparcie addytywne, produkcja małoseryjna |
| Walidacja inżynierska | Powtarzalne bazy, pasowanie, test obciążenia, małe partie | CNC z kontrolowanymi przyrządami i kontrolą |
| Pilot / pre-seria | Stabilne rewizje, cost-down, kwalifikacja dostawcy | CNC + pierwsze analizy konwersji near-net |
| Ramp | Powtarzalny wolumen, dowody zdolności, gotowe narzędzia | Mieszanka CNC, odlewania, kucia, die casting, MIM według rodziny |
| Dojrzała platforma | Koszt, automatyzacja, zdolność, dual-source | Procesy narzędziowe dla stabilnych części; CNC na krytycznych interfejsach |
Robot może być w kilku etapach naraz: tułów stabilny, a dłoń, wspornik czujnika lub efektor zmienia się co kilka tygodni.
Priorytety jakości różnią się od „zwykłych części maszyn” głównie stopniem
Potrzebna jest dyscyplina wokół funkcji:
- GD&T i bazy zgodne z montażem przegubów;
- pasowania łożysk i geometria wał/otwór;
- bicie i współosiowość układów obrotowych;
- kontrola gratów i ostrych krawędzi przy kablach i uszczelnieniach;
- identyfikowalność materiału/obróbki cieplnej dla elementów strukturalnych;
- FAI podczas szybkich cykli rewizji;
- badania zdolności dopiero po ustabilizowaniu procesu, aby Cpk miał znaczenie;
- udokumentowana kontrola zmian interfejsu silnika, łożyska lub przekładni.
W HMLV zarządzanie rewizją jest równie ważne jak maszyna. Perfekcyjnie obrobiona nieaktualna rewizja nadal jest złą częścią.
Gdzie chiński dostawca HMLV może być użyteczny
Gęsta chińska baza robotyki, EV, obróbki i elektromechaniki może skrócić iteracje, lecz sourcing musi uwzględniać IP, logistykę, kontrole eksportu, dane/bezpieczeństwo i odporność regionalną.
Najlepszym dopasowaniem jest często produkcja na poziomie komponentu, gdy kupujący kontroluje projekt i potrzebuje niezawodnej obróbki/odlewania, kontroli oraz realizacji rewizji dla wielu numerów części — a nie dostawcy twierdzącego, że „buduje humanoidy”.
Wniosek do RFQ
Wyślij zatwierdzony rysunek/model, rewizję, materiał, etap prototyp/pilot/produkcja, wielkość partii i roczny popyt, krytyczne bazy/pasowania, ograniczenia powierzchni/masy, zakres kontroli oraz tempo zmian. Jeśli projekt jest stabilny, porównaj CNC-only z near-net + obróbka wykańczająca zamiast automatycznie skalować proces prototypowy.