
La robótica es primero una oportunidad de mecanizado — la fundición solo donde encaja
Los robots humanoides combinan motores eléctricos, reductores, rodamientos, sensores, baterías, bastidores, carcasas de articulaciones, soportes, ejes, efectores y muchas interfaces de precisión. Esto crea demanda real de fabricación metálica, pero no convierte cada robot en un gran programa de cera perdida.
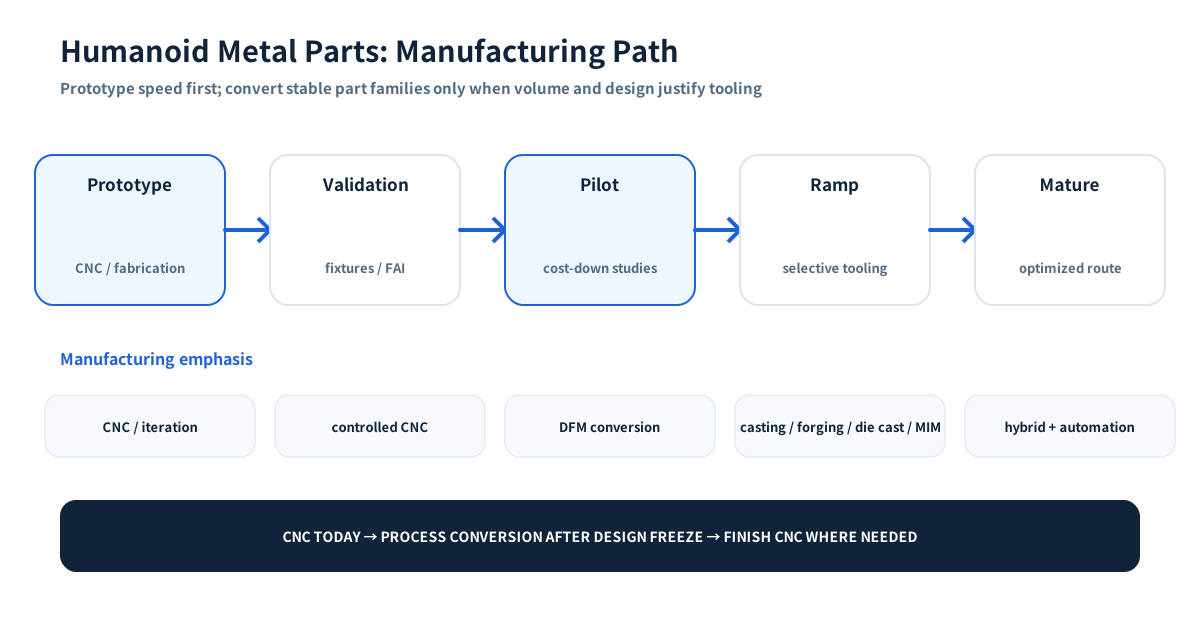
A corto plazo, el mejor encaje para un proveedor industrial de alta variedad suele ser CNC, fabricación de prototipo/piloto y conversión selectiva a rutas near-net después de estabilizar el diseño.
Qué dicen los datos de suministro de 2026
El análisis de McKinsey de abril de 2026 estima que los actuadores representan aproximadamente 40–60% de la BOM humanoide y los componentes estructurales —bastidores, carcasas de juntas, soportes y envolventes— alrededor de 5–10%. Dentro del actuador, carcasas, ejes y rodamientos de precisión también son un bloque de coste importante.
McKinsey señala además que las estructuras actuales siguen dependiendo mucho de CNC, fabricación de bajo volumen y montaje a medida porque la arquitectura cambia rápido y el volumen es incierto. Rutas intensivas en utillaje como fundición a presión o forja ganan interés cuando diseño e interfaces convergen. Fuente.
La International Federation of Robotics informa de unos dos millones de robots industriales operativos en China y del 54% de las instalaciones anuales en los datos World Robotics citados en 2026. Ese ecosistema de automatización, EV y movimiento de precisión aporta capacidades adyacentes a la robótica humanoide.
Oportunidades de componentes metálicos dentro de un humanoide
Hardware de actuadores y articulaciones
- carcasas y tapas de actuadores;
- interfaces motor / reductor;
- ejes, pasadores y asientos de rodamientos;
- carcasas de articulación y soportes estructurales;
- taladros de precisión, roscas y datums de montaje;
- interfaces metálicas térmicas y protectoras.
Estas piezas son sensibles a la cadena de tolerancias. Ajustes de rodamiento, alineación de engranajes, runout, coaxialidad y rigidez pueden importar más que el acabado cosmético.
Bastidores, enlaces e interfaces estructurales
Bastidores, brazos, enlaces, soportes y envolventes equilibran rigidez, peso, fatiga y fabricabilidad. Las primeras versiones suelen mecanizarse o fabricarse porque la geometría cambia. A mayor volumen estable, aluminio fundido a presión, forja, extrusión, chapa o composites pueden ser más económicos según cargas y peso.
Manos, pinzas y efectores finales
Pueden contener numerosos soportes pequeños, dedos, juntas, ejes, carcasas, interfaces de herramienta y piezas de desgaste. Tienden a conservar alta variedad porque el efector depende de la tarea. El CNC en pequeños lotes y ciertas piezas near-net de inox/aleación pueden seguir siendo útiles aunque el bastidor principal migre a alto volumen.
Partes térmicas y de control de fluidos
Según potencia y aplicación, el robot puede usar pequeñas cold plates, colectores, hardware de bombas/válvulas o envolventes selladas. Son problemas normales de ingeniería térmica/fluidos que deben especificarse por presión, limpieza, material y fugas.
Por qué el CNC es tan importante en prototipo y piloto
El desarrollo humanoide sigue siendo iterativo. Una carcasa de articulación puede cambiar si cambia el reductor, motor, rodamiento, sensor o enrutado de cables. El utillaje dedicado se convierte en lastre si la interfaz cambia antes del siguiente build.
El CNC aporta:
- revisiones rápidas sin nuevos moldes de conformado;
- conversión directa del CAD liberado a hardware prototipo/piloto;
- acceso a aluminio, inoxidable, acero aleado, titanio y plásticos técnicos;
- datums precisos para probar cadenas de tolerancia;
- comparación sencilla de variantes;
- producción práctica de decenas de números de pieza en pequeños lotes.
Es un entorno natural de high-mix, low-volume.
Cuándo puede encajar la fundición a la cera perdida — selectivamente
No debe venderse como proceso por defecto de las estructuras humanoides. Bastidores de aluminio ligeros y grandes carcasas suelen ser mejores candidatos para CNC, fundición a presión, forja, extrusión o estructuras fabricadas.
Puede resultar interesante cuando:
- inoxidable, acero aleado u otra aleación colable es funcionalmente adecuada;
- la geometría consolida varias piezas mecanizadas/soldadas;
- la demanda anual repetible justifica el utillaje;
- la forma near-net aporta más que una geometría ultraligera de chapa/extrusión;
- el mecanizado final se concentra en asientos, interfaces y datums.
Ejemplos potenciales: carcasas compactas complejas, partes de efectores, soportes de ambientes severos, determinadas estructuras de actuador/reductor y componentes de bomba/válvula. Cada una requiere DFM propio.
Qué sucede después del design freeze
Cuando madura la arquitectura, compras debe reabrir la decisión de proceso en vez de escalar automáticamente la ruta prototipo.
- ¿Qué números de pieza serán estables durante varias revisiones?
- ¿Cuáles tienen demanda plurianual previsible?
- ¿Cuánto material elimina CNC de cada bloque?
- ¿Qué tolerancias son realmente funcionales y cuáles pueden pasar a near-net?
- ¿El aligeramiento importa más que material/rendimiento?
- ¿La ruta de carga favorece forja, fundición, extrusión o estructura fabricada?
- ¿Puede MIM sustituir al mecanizado en hardware pequeño repetitivo?
- ¿Puede la fundición a presión justificar utillaje en carcasas no ferrosas estables?
El objetivo no es eliminar CNC, sino concentrar el mecanizado de precisión en las interfaces donde añade valor.
Modelo de fabricación por etapas
| Etapa | Necesidad típica de sourcing | Énfasis probable |
|---|---|---|
| Concepto / prototipo | Velocidad, aprendizaje geométrico, cambios frecuentes | CNC, apoyo aditivo, fabricación de bajo volumen |
| Validación de ingeniería | Datums repetibles, ajuste, carga, pequeños lotes | CNC con fixtures controlados e inspección |
| Piloto / pre-serie | Revisiones estables, cost-down, cualificación | CNC + primeros estudios de conversión near-net |
| Ramp | Volumen repetible, evidencia de capacidad, utillaje listo | Mezcla CNC, fundición, forja, die casting, MIM según familia |
| Plataforma madura | Coste, automatización, capacidad, resiliencia dual-source | Rutas intensivas en utillaje para piezas estables; CNC en interfaces críticas |
Un robot puede estar en varias etapas a la vez: torso estable mientras mano, soporte de sensor o efector cambia cada pocas semanas.
Las prioridades de calidad solo difieren de las piezas mecánicas normales en grado
Se necesita disciplina en:
- GD&T y datums alineados con el montaje de articulaciones;
- ajustes de rodamientos y geometría eje/taladro;
- runout y coaxialidad de sistemas rotativos;
- control de rebabas y aristas cerca de cables y sellos;
- trazabilidad de material/tratamiento cuando estructuralmente importante;
- FAI durante ciclos rápidos de revisión;
- estudios de capacidad cuando el proceso sea estable para que Cpk sea significativo;
- control de cambios documentado al cambiar motor, rodamiento o reductor.
En HMLV, una pieza perfectamente mecanizada en una revisión obsoleta sigue siendo una pieza incorrecta.
Dónde puede ser útil un proveedor HMLV en China
La base china de robótica, EV, mecanizado y electromecánica puede acortar iteraciones, pero la decisión debe considerar IP, logística, controles de exportación, datos/seguridad y resiliencia regional.
El mejor encaje suele ser la fabricación a nivel de componente, donde el comprador controla el diseño y necesita mecanizado/fundición, inspección y ejecución de revisiones fiables entre muchos números de pieza, no un proveedor que afirme “fabricar robots humanoides”.
Clave para la RFQ
Envíe plano/modelo liberado, revisión, material, etapa prototipo/piloto/producción, lote y demanda anual, datums/ajustes críticos, restricciones de superficie/peso, inspección y cadencia esperada de revisiones. Si el diseño es suficientemente estable, pida comparar solo CNC frente a near-net + mecanizado final en lugar de escalar automáticamente el proceso prototipo.