
La robotique est d’abord une opportunité d’usinage — la fonderie seulement là où elle convient
Les robots humanoïdes combinent moteurs électriques, réducteurs, roulements, capteurs, batteries, châssis, corps d’articulation, supports, arbres, effecteurs et de nombreuses interfaces de précision. Cela crée une demande réelle de fabrication métallique, mais ne transforme pas chaque robot en grand programme de fonderie à la cire perdue.
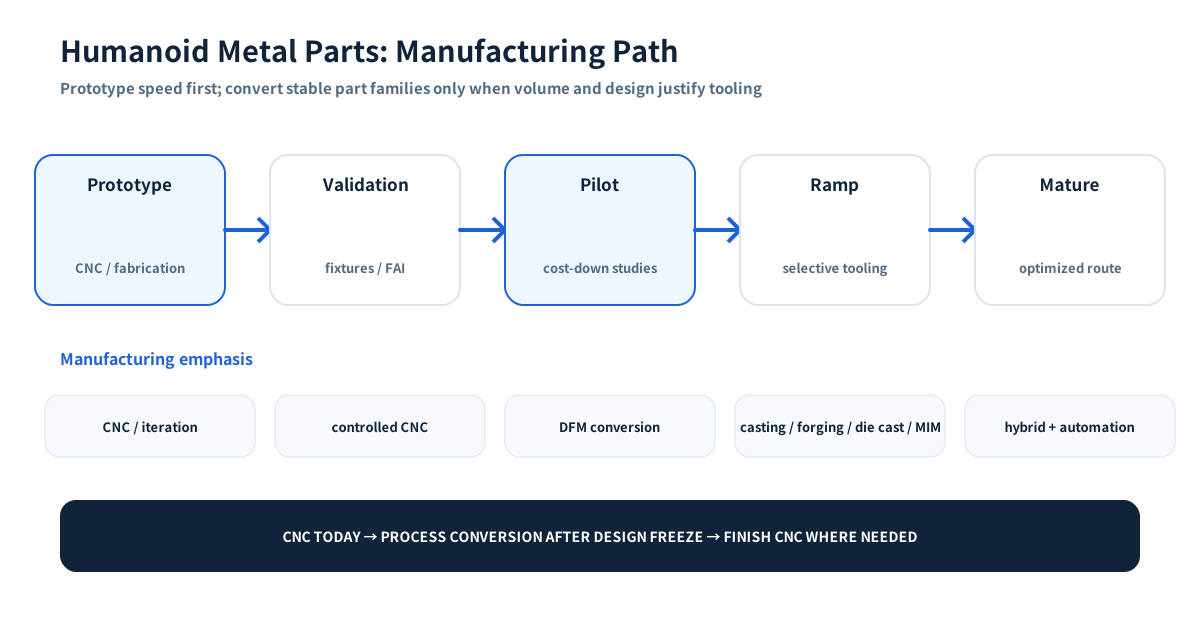
À court terme, la meilleure adéquation pour un fournisseur industriel à forte variété est généralement l’usinage CNC, la fabrication prototype/pilote puis la conversion sélective vers des procédés near-net lorsque la conception se stabilise.
Ce que disent les données supply-chain 2026
L’analyse McKinsey d’avril 2026 estime que les actionneurs représentent environ 40–60% de la nomenclature d’un humanoïde, et les composants structurels comme châssis, corps d’articulations, supports et enveloppes environ 5–10%. Dans un actionneur, les éléments mécaniques — carters, arbres et roulements de précision — représentent aussi une part significative.
Plus important pour le choix industriel, McKinsey indique que les structures humanoïdes actuelles utilisent encore largement usinage CNC, fabrication à faible volume et assemblage sur mesure, car l’architecture change vite et les volumes sont incertains. Les procédés à outillage comme moulage sous pression ou forgeage deviennent plus attractifs lorsque design et interfaces convergent. Source.
La Fédération internationale de robotique indique que la Chine compte déjà environ deux millions de robots industriels en service et représentait 54% des installations annuelles dans les données World Robotics citées en 2026. Cet écosystème d’automatisation, d’EV et de mouvement de précision est pertinent car l’humanoïde utilise de nombreuses capacités voisines.
Opportunités de composants métalliques dans un humanoïde
L’architecture dépend de l’OEM, mais les familles suivantes reviennent souvent.
Actionneurs et articulations
- corps et couvercles d’actionneurs ;
- interfaces moteur / réducteur ;
- arbres, axes et portées de roulement ;
- corps d’articulation et supports structurels ;
- alésages de précision, filetages et références de montage ;
- interfaces métalliques de dissipation et de protection.
Ces pièces sont sensibles à l’empilage des tolérances. Ajustements de roulements, alignement d’engrenages, faux-rond, coaxialité et rigidité peuvent compter davantage que l’aspect cosmétique.
Châssis, liaisons et interfaces structurelles
Cadres, bras, liaisons, supports et enveloppes doivent équilibrer rigidité, masse, fatigue et fabricabilité. Les premières versions sont souvent usinées ou fabriquées car la géométrie évolue. À grand volume stable, moulage sous pression aluminium, forgeage, extrusion, structures tôle ou composites peuvent devenir plus économiques selon charges et poids.
Mains, préhenseurs et effecteurs
Les mains et effecteurs peuvent contenir de nombreux petits supports, doigts, articulations, arbres, corps, interfaces d’outil et pièces d’usure. Ils peuvent rester à forte variété car l’effecteur dépend de la tâche. La petite série CNC et certaines pièces near-net en inox/alliage peuvent donc rester pertinentes même si le châssis principal passe à un procédé de grande série.
Pièces thermiques et de contrôle des fluides
Selon puissance et usage, le robot peut utiliser petites plaques froides, collecteurs, composants de pompe/vanne ou enveloppes étanches. Ce sont des problèmes classiques de thermique et de fluidique ; l’achat doit être piloté par pression, propreté, matière et fuite, pas par l’étiquette « robot ».
Pourquoi le CNC est essentiel en prototype et pilote
Le développement humanoïde reste très itératif. Un corps d’articulation peut changer si le réducteur, moteur, roulement, capteur ou cheminement de câble change. Un outillage de série devient un passif si l’interface évolue avant le prochain lot.
Le CNC permet :
- des révisions rapides sans nouvel outillage de formage ;
- le passage direct du CAD validé au matériel prototype/pilote ;
- l’accès à aluminium, inox, acier allié, titane et plastiques techniques ;
- des références précises pour tester les chaînes de tolérances ;
- la comparaison simple de plusieurs variantes ;
- la production pratique de dizaines de références en petits lots.
C’est naturellement un environnement high-mix, low-volume.
Quand la fonderie à la cire perdue peut convenir — sélectivement
Elle ne doit pas être présentée comme procédé par défaut des structures humanoïdes. Les grands châssis aluminium et corps légers sont souvent meilleurs en CNC, moulage sous pression, forgeage, extrusion ou structures assemblées.
La cire perdue devient intéressante lorsque toutes les conditions suivantes s’alignent :
- inox, acier allié ou autre alliage moulable fonctionnellement adapté ;
- géométrie assez complexe pour consolider plusieurs pièces usinées/soudées ;
- demande annuelle répétable justifiant l’outillage ;
- bénéfice de forme near-net supérieur à celui d’une structure ultralégère en tôle/extrusion ;
- usinage final concentré sur portées, interfaces et références.
Exemples possibles : petits corps complexes, pièces d’effecteur, supports pour environnement sévère, certains corps d’actionneur/réducteur et composants pompe/vanne des sous-systèmes. Chaque pièce exige son propre DFM.
Après le gel du design
Quand l’architecture mûrit, les achats doivent rouvrir la décision de procédé au lieu d’industrialiser automatiquement la route prototype.
Une revue pratique demande :
- Quels numéros de pièces seront stables sur plusieurs révisions ?
- Lesquels ont maintenant une demande pluriannuelle prévisible ?
- Combien de matière le CNC enlève-t-il du bloc ?
- Quelles tolérances sont réellement fonctionnelles et lesquelles peuvent passer au near-net ?
- L’allègement prime-t-il sur le coût matière/rendement ?
- Le chemin de charge favorise-t-il forgeage, fonderie, extrusion ou structure fabriquée ?
- Le MIM peut-il remplacer l’usinage de petites pièces répétitives ?
- Le moulage sous pression peut-il justifier l’outillage pour des corps non ferreux stables ?
L’objectif n’est pas d’éliminer le CNC mais de concentrer l’usinage de précision sur les interfaces où il crée de la valeur.
Un modèle de fabrication par étapes
| Stade de développement | Besoin d’achat typique | Procédé dominant probable |
|---|---|---|
| Concept / prototype | Vitesse, apprentissage géométrique, modifications fréquentes | CNC, aides additives, fabrication faible volume |
| Validation ingénierie | Références répétables, ajustement, essais de charge, petits lots | CNC avec montages et contrôle maîtrisés |
| Pilote / présérie | Révisions stables, réduction de coût, qualification fournisseur | CNC + premières études de conversion near-net |
| Montée en cadence | Volume répétable, preuves de capabilité, outillage prêt | Mélange CNC, fonderie, forgeage, die casting, MIM selon famille |
| Plateforme mature | Coût, automatisation, capacité, double sourcing | Procédés à outillage pour pièces stables ; CNC conservé sur interfaces critiques |
Un même robot peut être dans plusieurs stades : le torse stable tandis que main, support capteur ou effecteur change encore toutes les quelques semaines.
Les priorités qualité diffèrent surtout par leur niveau d’exigence
Les composants humanoïdes n’exigent pas un système qualité mystique, mais une exécution rigoureuse sur les fonctions clés :
- GD&T et structure de références alignés avec l’assemblage des articulations ;
- ajustements roulements et géométrie arbre/alésage ;
- faux-rond et coaxialité des systèmes tournants ;
- maîtrise bavures et arêtes près des câbles et joints ;
- traçabilité matière/traitement thermique lorsque structurellement critique ;
- contrôle premier article pendant les cycles de révision rapides ;
- études de capabilité quand le procédé est assez stable pour que le Cpk ait un sens ;
- change control documenté lorsqu’une interface moteur, roulement ou réducteur évolue.
Dans les programmes HMLV, la gestion de révision peut être aussi importante que la machine : une pièce parfaitement usinée dans une révision obsolète reste mauvaise.
Où un fournisseur HMLV en Chine peut être utile
La base chinoise dense en robotique, EV, usinage et électromécanique peut raccourcir les boucles d’itération, mais la décision doit toujours intégrer PI, logistique, contrôles export, données/sécurité et résilience régionale.
Le meilleur ajustement est souvent la fabrication au niveau composant, lorsque l’acheteur maîtrise le design et recherche exécution fiable en usinage/fonderie, inspection et révisions sur de nombreuses références — pas un fournisseur prétendant « fabriquer des robots humanoïdes ».
À retenir pour la RFQ
Pour des pièces métalliques de robot, envoyez plan/modèle libéré, indice de révision, matière, stade prototype/pilote/production, lot et demande annuelle, références/ajustements critiques, contraintes de surface/poids, contrôle et cadence probable des révisions. Si le design est assez stable, demandez une comparaison CNC seul versus near-net + usinage final plutôt que d’industrialiser automatiquement le procédé prototype.