
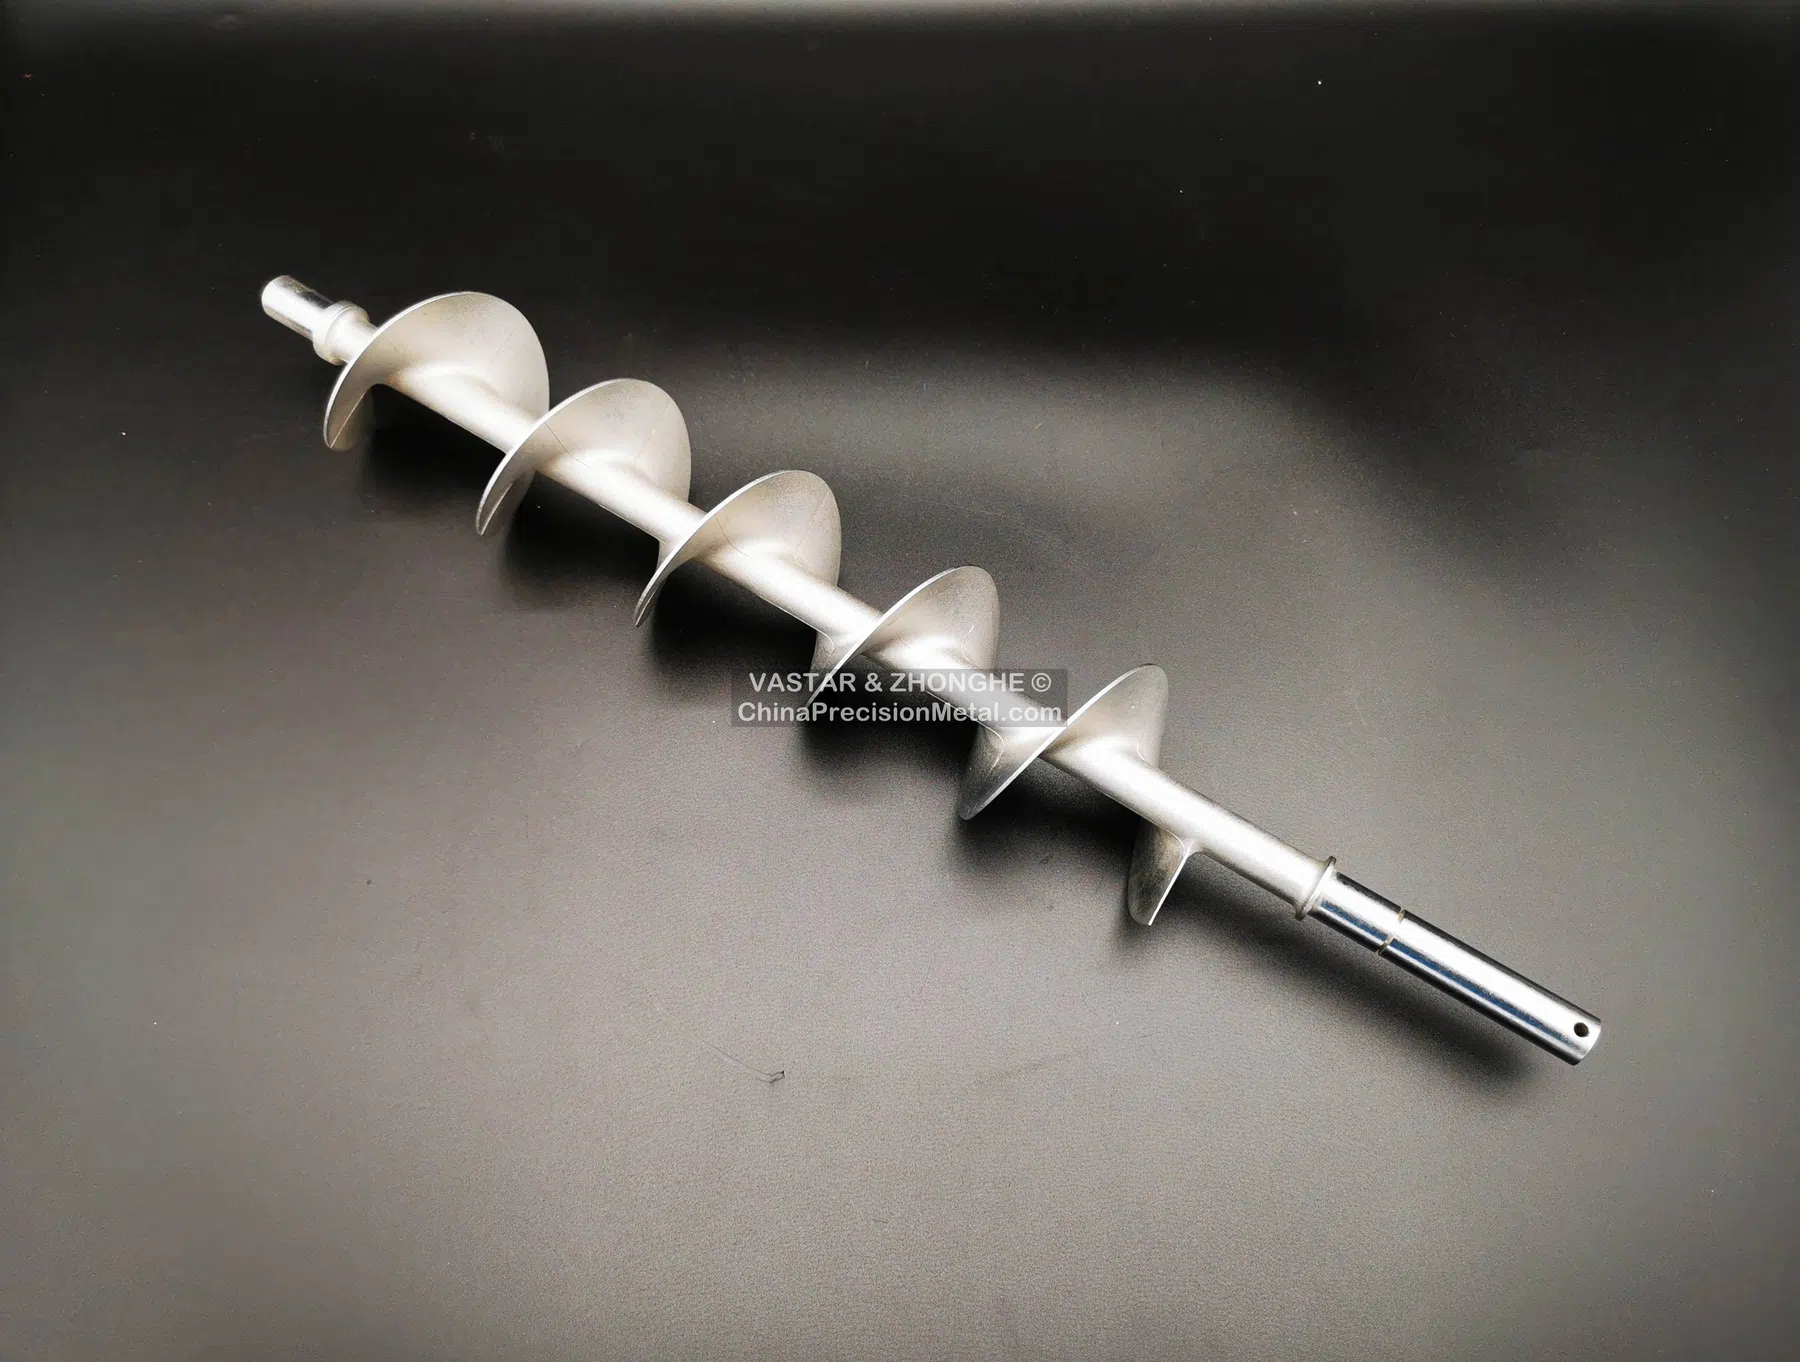
Bileşen zorluğu
Uzun helezonlar ve mil benzeri bileşenler, uzun bir ekseni kanatlar, paletler veya dönel olmayan başka özelliklerle birleştirir. Stoktan işleme rotasının yüksek malzeme kaybı yaratacağı veya imal edilmiş kanatların kaynak ve hizalama işi ekleyeceği durumlarda hassas döküm için cazip adaylar olabilirler.
Uzunluk/kesit oranı kompakt bir gövdeden farklı bir risk profili yaratır. Mum modelin elleçlenmesi, kabuk desteği, döküm yönelimi, ısıl işlem ve kesme işlemleri doğrusallığı etkileyebilir. Nihai proses ayrıca döküm formu ile işlenmiş jurnal veya tahrik özellikleri arasındaki ilişkiyi korumalıdır.
Proses planlama öncelikleri
- Sarkmayı ve elleçleme deformasyonunu sınırlamak için mum montajını ve seramik kabuğu destekleyin.
- Mümkün olduğunda yollukları ve kesme noktalarını fonksiyonel jurnallerden uzağa planlayın.
- İzin verilen doğrultmayı ve doğrusallığın hangi aşamada kontrol edileceğini tanımlayın.
- Yatak, kaplin veya tahrik özelliklerinde işleme payı bırakın.
- Döküm gövdeyi işlenmiş eksene bağlayan merkezler veya referans özellikleri oluşturun.
İşleme ve doğrulama
İşleme sırası genellikle fonksiyonel ekseni oluşturan referans yüzeyler veya merkezlerle başlar. Ardından jurnaller, omuzlar, kama yuvaları veya dişli uçlar bu datuma göre üretilebilir. Salgı, eşmerkezlilik, genel doğrusallık ve döküm özelliklerinin eksenel konumu, yalnızca tek tek ölçüleri kontrol etmekten daha anlamlıdır.
Döner hizmette balans gereklilikleri boyutsal toleranslardan ayrı belirtilmelidir. Gerekli muayene yöntemi uzunluk, rijitlik ve erişime bağlıdır; CMM, özel fikstürler, salgı kontrolleri veya bunların kombinasyonu uygun olabilir.
Yararlı RFQ bilgileri
Toplam uzunluğu, doğrusallık ve salgı sınırlarını, kritik jurnal ilişkilerini, çalışma hızını, balans gerekliliğini, malzemeyi, yıllık miktarı ve doğrultma veya kaynak onarımına ilişkin kısıtları belirtin.