
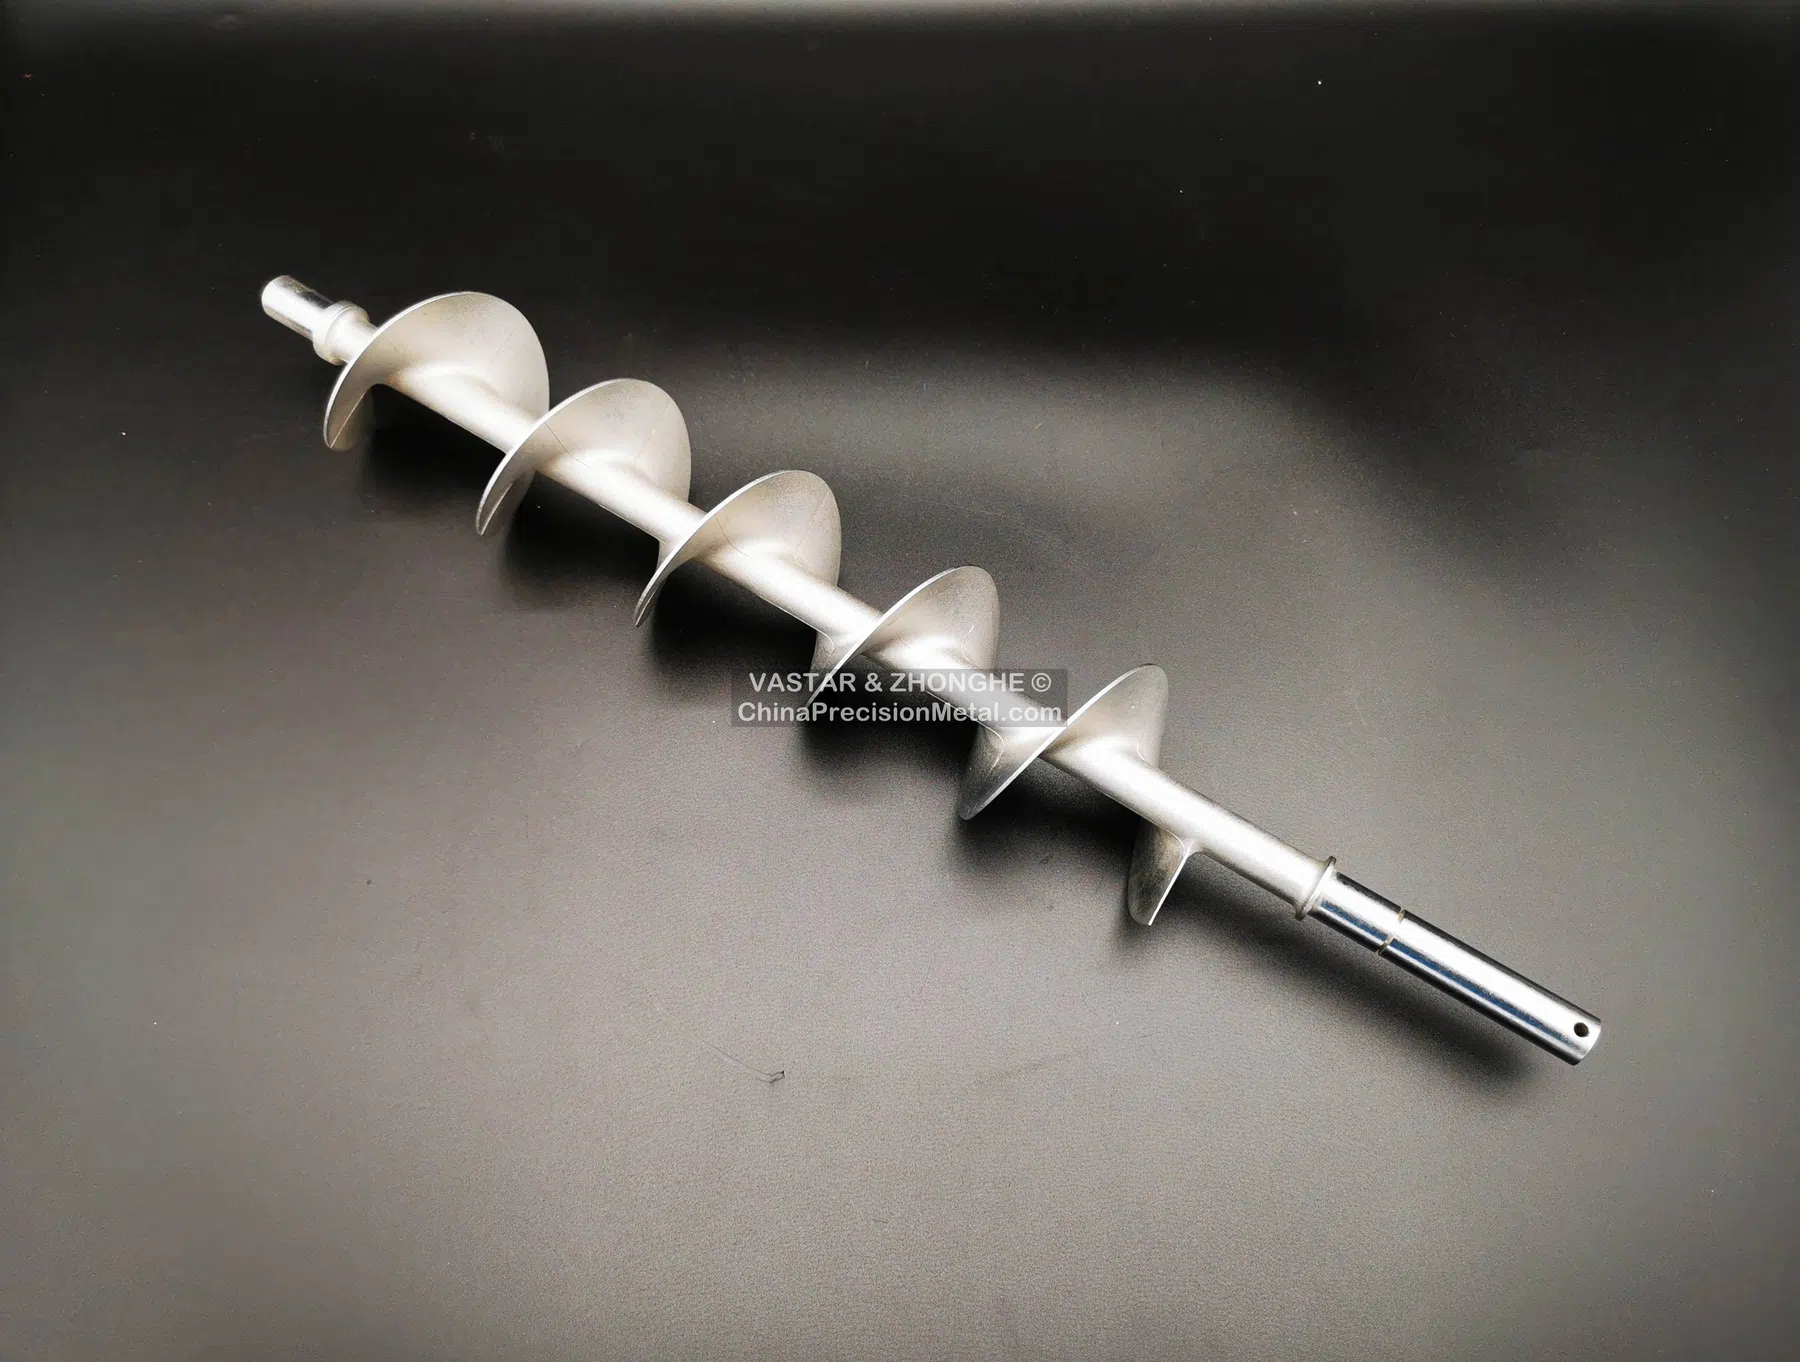
部品の課題
長尺オーガーやシャフト状部品は、長い軸にフライト、ブレード、その他の非回転形状を組み合わせます。削り出しでは材料歩留まりが大きく悪化する場合や、溶接フライトでは溶接部と位置合わせ作業が増える場合、ロストワックス鋳造が有効な候補になります。
長さと断面の比が大きい部品は、コンパクトなハウジングとは異なるリスクを持ちます。ワックスの取り扱い、シェル支持、注湯姿勢、熱処理、切断はいずれも真直度に影響する可能性があります。最終工程では、鋳造形状と機械加工するジャーナルや駆動部の位置関係も守る必要があります。
工程計画の重点
- ワックス組立とセラミックシェルを支持し、たわみや取り扱い変形を抑える。
- 可能な限りゲートや切断位置を機能ジャーナルから離す。
- 許容する矯正量と、真直度を確認する工程を定義する。
- ベアリング、カップリング、駆動部に機械加工代を確保する。
- 鋳造本体と機械加工軸を結び付けるセンターまたは基準形状を設定する。
機械加工と検証
機械加工は通常、機能軸を確立する基準面またはセンターの加工から始めます。その基準に対してジャーナル、肩、キー溝、ねじ端部を加工できます。個々の寸法だけを見るより、振れ、同心度、全体真直度、鋳造形状の軸方向位置を確認する方が有効です。
回転用途では、バランス要求を寸法公差とは別に明記する必要があります。必要な検査方法は長さ、剛性、アクセス性により異なり、CMM、専用治具、振れ測定、またはそれらの組み合わせを使用できます。
RFQで有用な情報
全長、真直度と振れの限界、重要なジャーナル間関係、回転速度、バランス要求、材料、年間数量、矯正や溶接補修に関する制限を提示してください。