
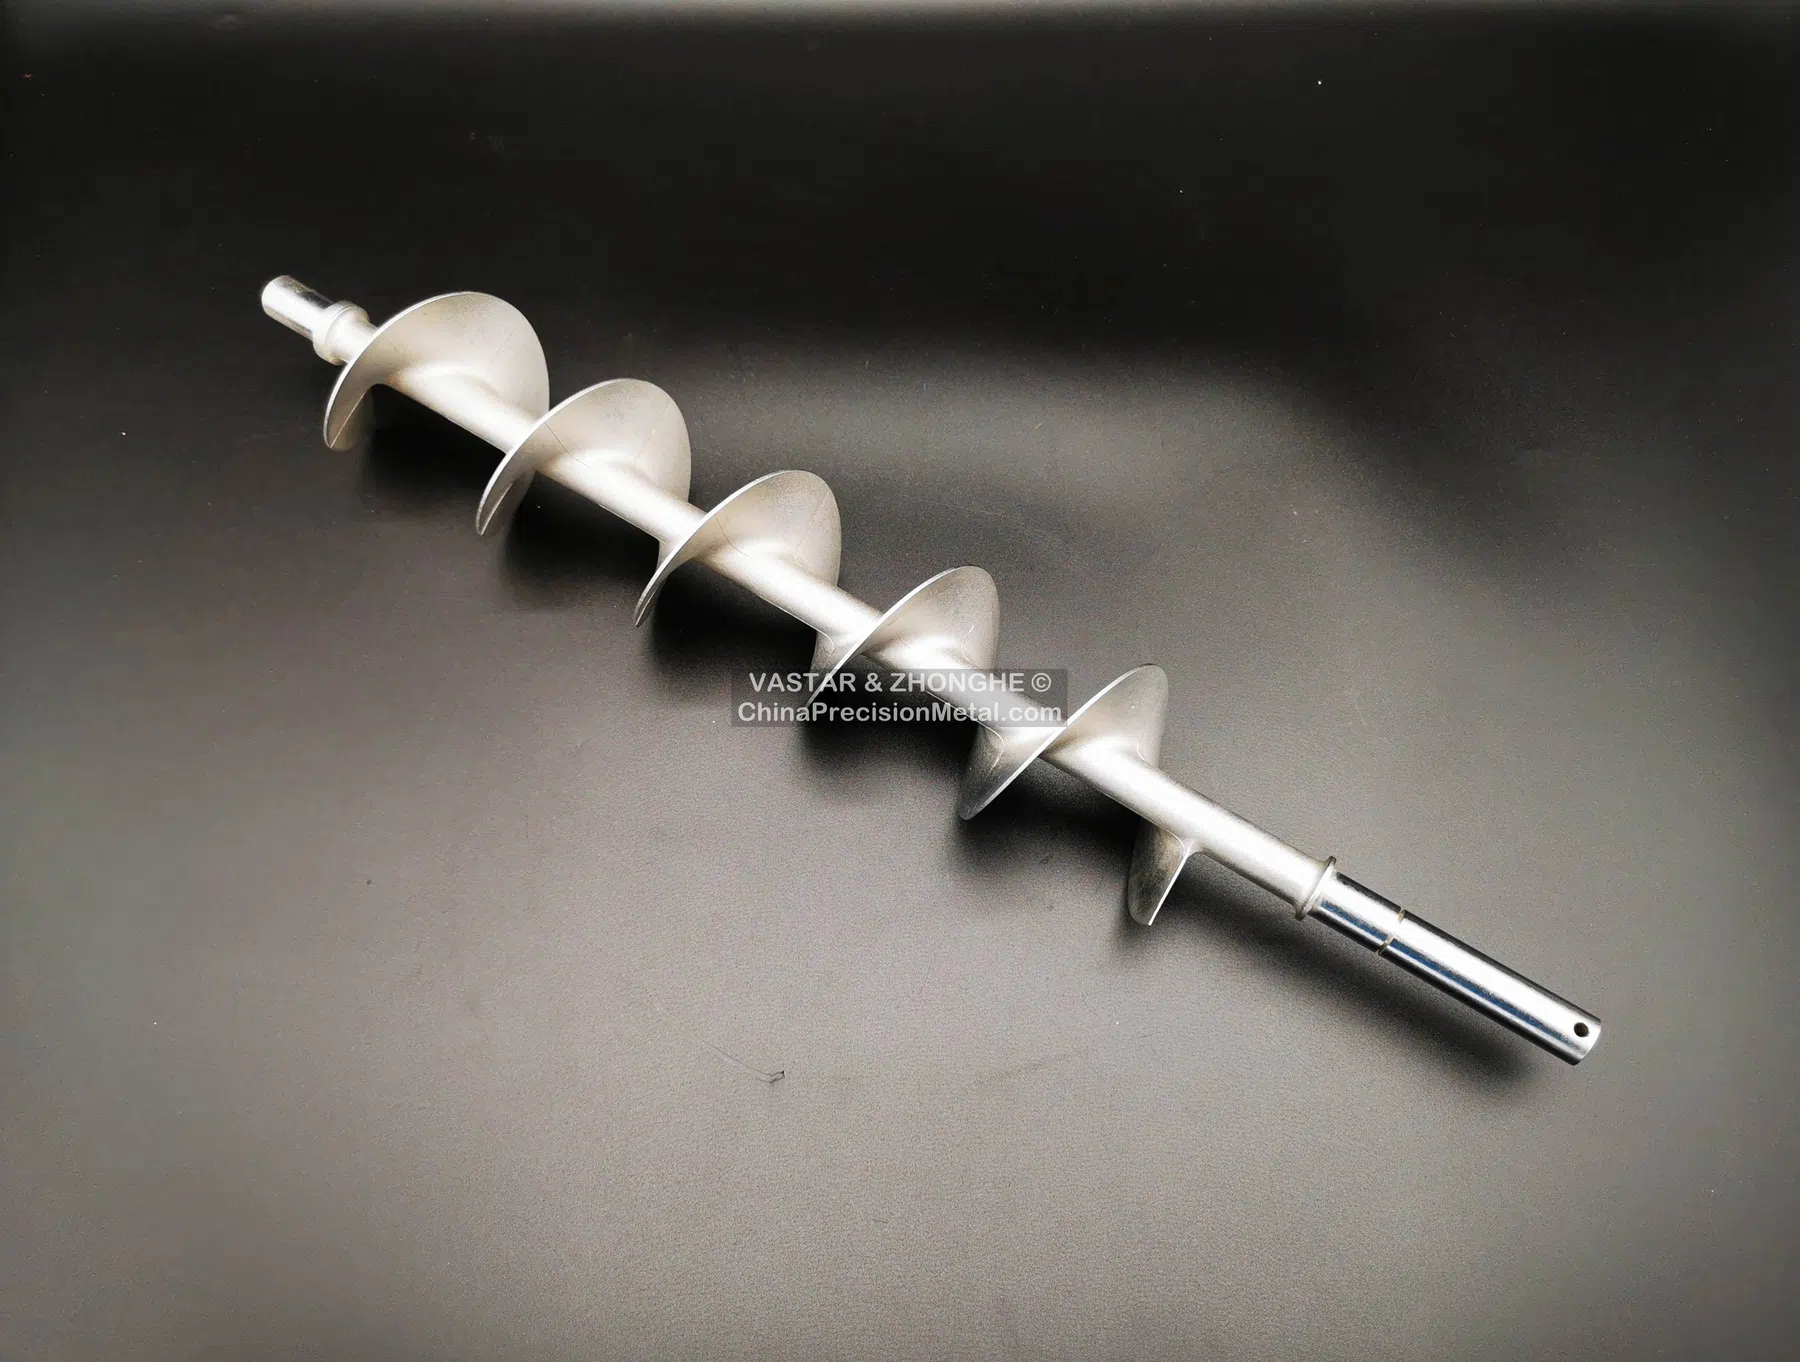
부품의 과제
장축오거및 샤프트상태부품은, 긴축에 플라이트, 블레이드, 기타비회전형상 조합합니다.통삭하고 에서는소재수율이 대불량화하는경우및, 용접플라이트에서는용접부와위치정합작업이 증가경우, 로스트왁스주조이 유효후보이 됩니다.
길이와단면의 비교이 대부품은, 컴팩트하우징와는 서로 다른위험 유지합니다.왁스의 취급취급, 쉘지지, 주입자세, 열처리, 절단은 편차도 진직도에 영향하는가능성이 있습니다.최종공정에서는, 주조형상과기계가공하는저널및 구동부의 위치관계도 준수필요합니다.
공정계획의 중점
- 왁스조립와세라믹 셸 지지하고, 및 취급취급변형 억제.
- 가능한게이트및 절단위치 기능저널에서 분리.
- 허용하는교정량와, 진직도 확인하는공정 정의하는.
- 베어링, 커플링, 구동부에 기계가공대체 확보하는.
- 주조본체와기계가공축 연계센터또는기준형상 설정하는.
기계가공와검증
기계가공은 일반적으로, 기능축 확립하는기준면또는센터의 가공에서 시작합니다.해당 기준에 대해 저널, 숄더, 키홈, 나사끝부 가공할 수 있습니다.개々의 치수만 보기보다, 런아웃, 동심도, 전체진직도, 주조형상의 축방향위치 확인하는방식이 유효입니다.
회전용도에서는, 밸런스요구사항 치수공차와는 별도에 명시하는필요합니다.필요검사방법은 길이, 강성, 접근성성에 따라다르며, CMM, 전용 치구, 런아웃측정, 또는그것의 조합 사용할 수 있습니다.
RFQ에서 유용정보
전체장, 진직도와런아웃의 한계, 중요저널간관계, 회전속도, 밸런스요구사항, 소재, 연간수량, 교정및 용접보수에 관련하는제한 제시해 주십시오.