
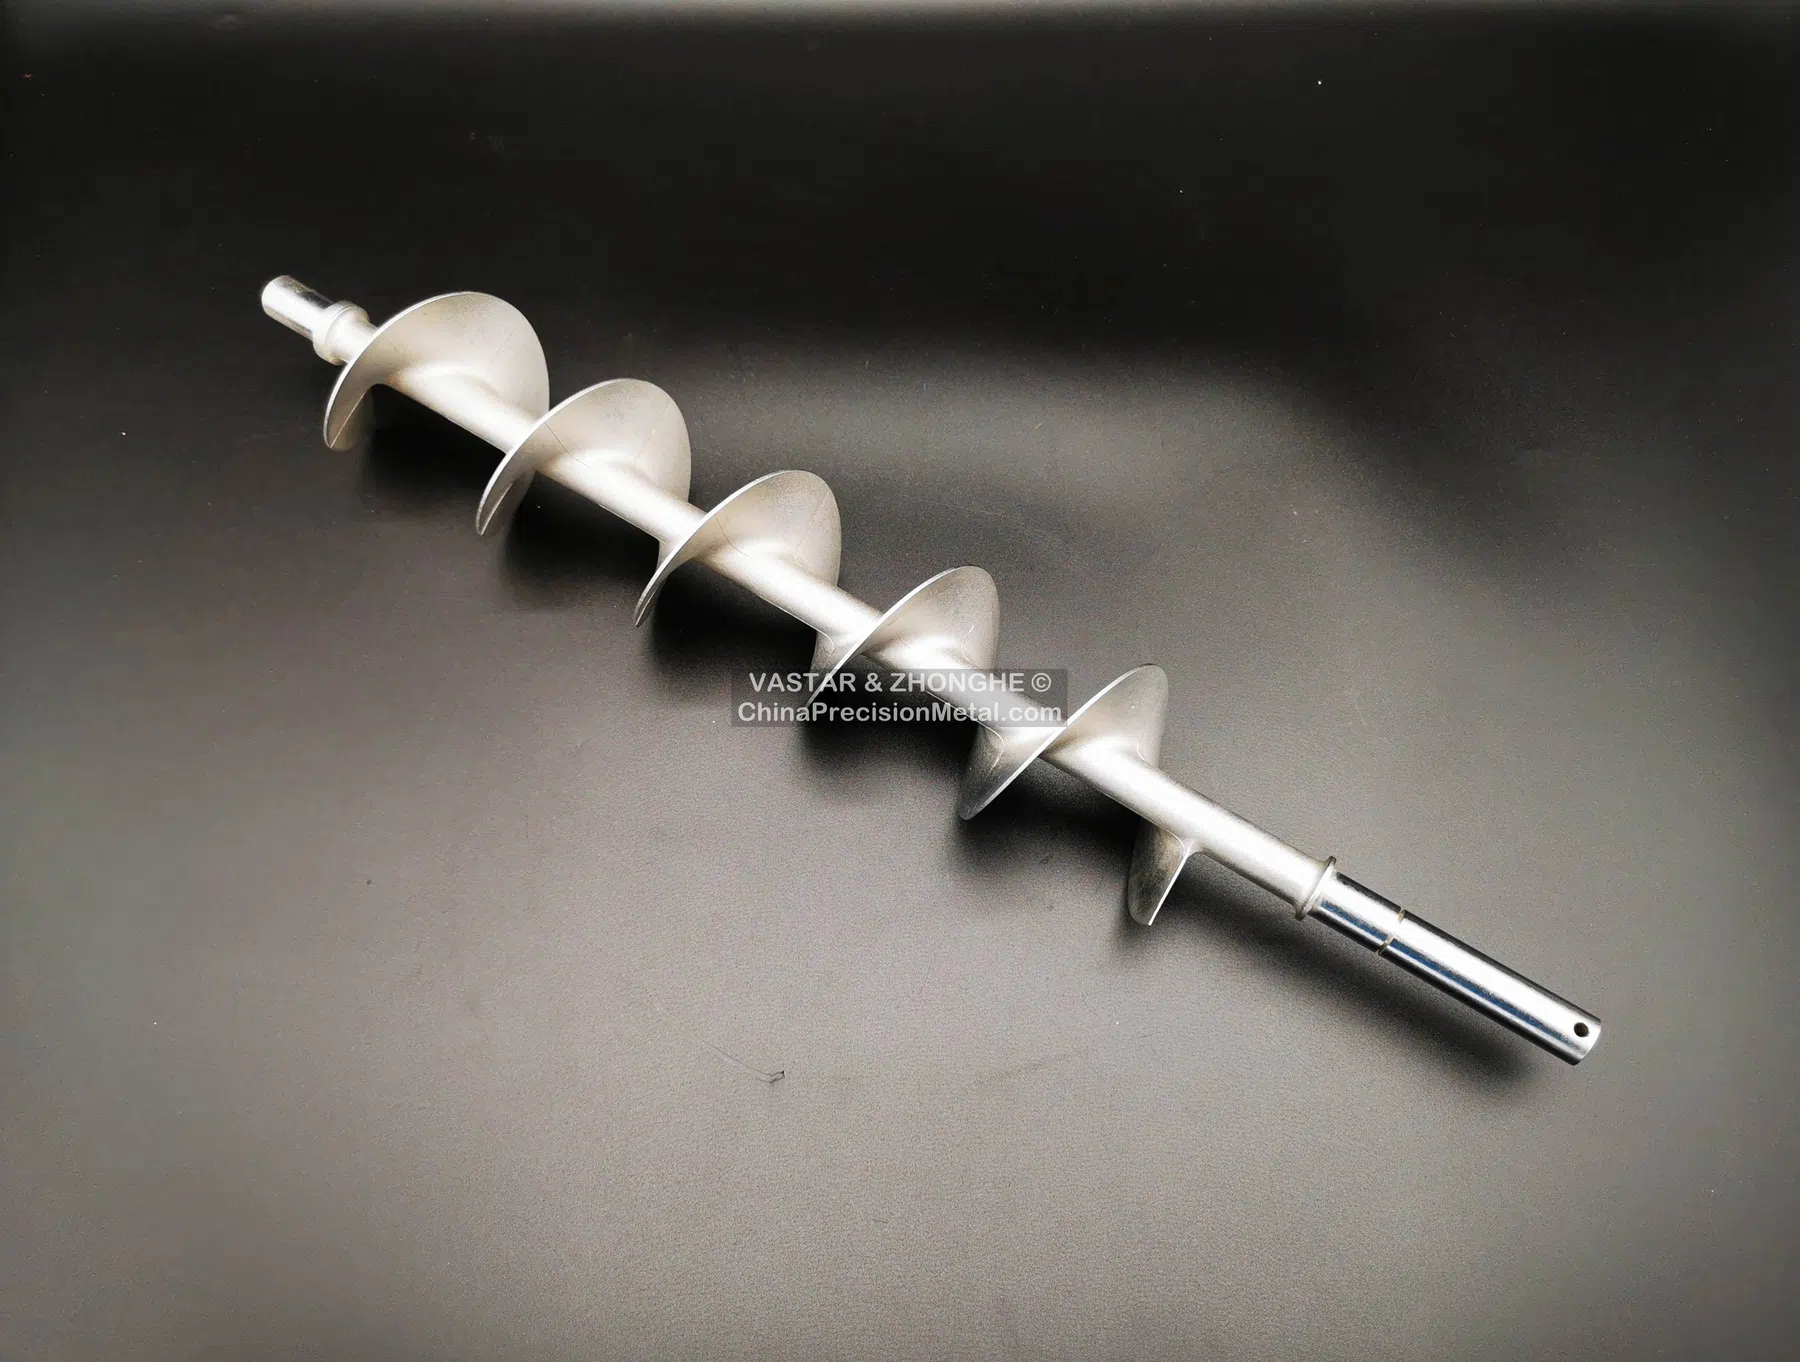
Задача компонента
Длинные шнеки и валоподобные детали сочетают протяженную ось с витками, лопатками или другими невращательно-симметричными элементами. Литье по выплавляемым моделям может быть выгодным, когда мехобработка из цельной заготовки создает большой отход материала или когда приварные витки добавляют сварные швы и работу по выверке.
Большое отношение длины к сечению создает иной профиль рисков, чем у компактного корпуса. Обращение с восковой моделью, поддержка оболочки, ориентация при заливке, термообработка и отрезка литников могут влиять на прямолинейность. Итоговый маршрут также должен сохранять взаимное положение литой формы и обрабатываемых шеек или приводных элементов.
Приоритеты планирования процесса
- Поддерживать восковую сборку и керамическую оболочку, чтобы ограничить провисание и деформацию при обращении.
- По возможности размещать литники и места отрезки вдали от функциональных шеек.
- Определить допустимую правку и этап, на котором проверяется прямолинейность.
- Оставить припуск на подшипниковых, соединительных и приводных поверхностях.
- Задать центры или опорные элементы, связывающие литой корпус с осью мехобработки.
Мехобработка и верификация
Последовательность мехобработки обычно начинается с опорных поверхностей или центров, задающих функциональную ось. Затем относительно этой базы выполняют шейки, уступы, шпоночные пазы или резьбовые концы. Биение, соосность, общая прямолинейность и осевое положение литых элементов информативнее, чем контроль только отдельных размеров.
Для вращающейся детали требования к балансировке следует задавать отдельно от размерных допусков. Метод контроля зависит от длины, жесткости и доступности; могут применяться КИМ, специальные приспособления, контроль биения или их сочетание.
Полезная информация для RFQ
Укажите общую длину, пределы прямолинейности и биения, критические взаимосвязи шеек, рабочую скорость, требования к балансировке, материал, годовой объем и любые ограничения на правку или сварочный ремонт.