
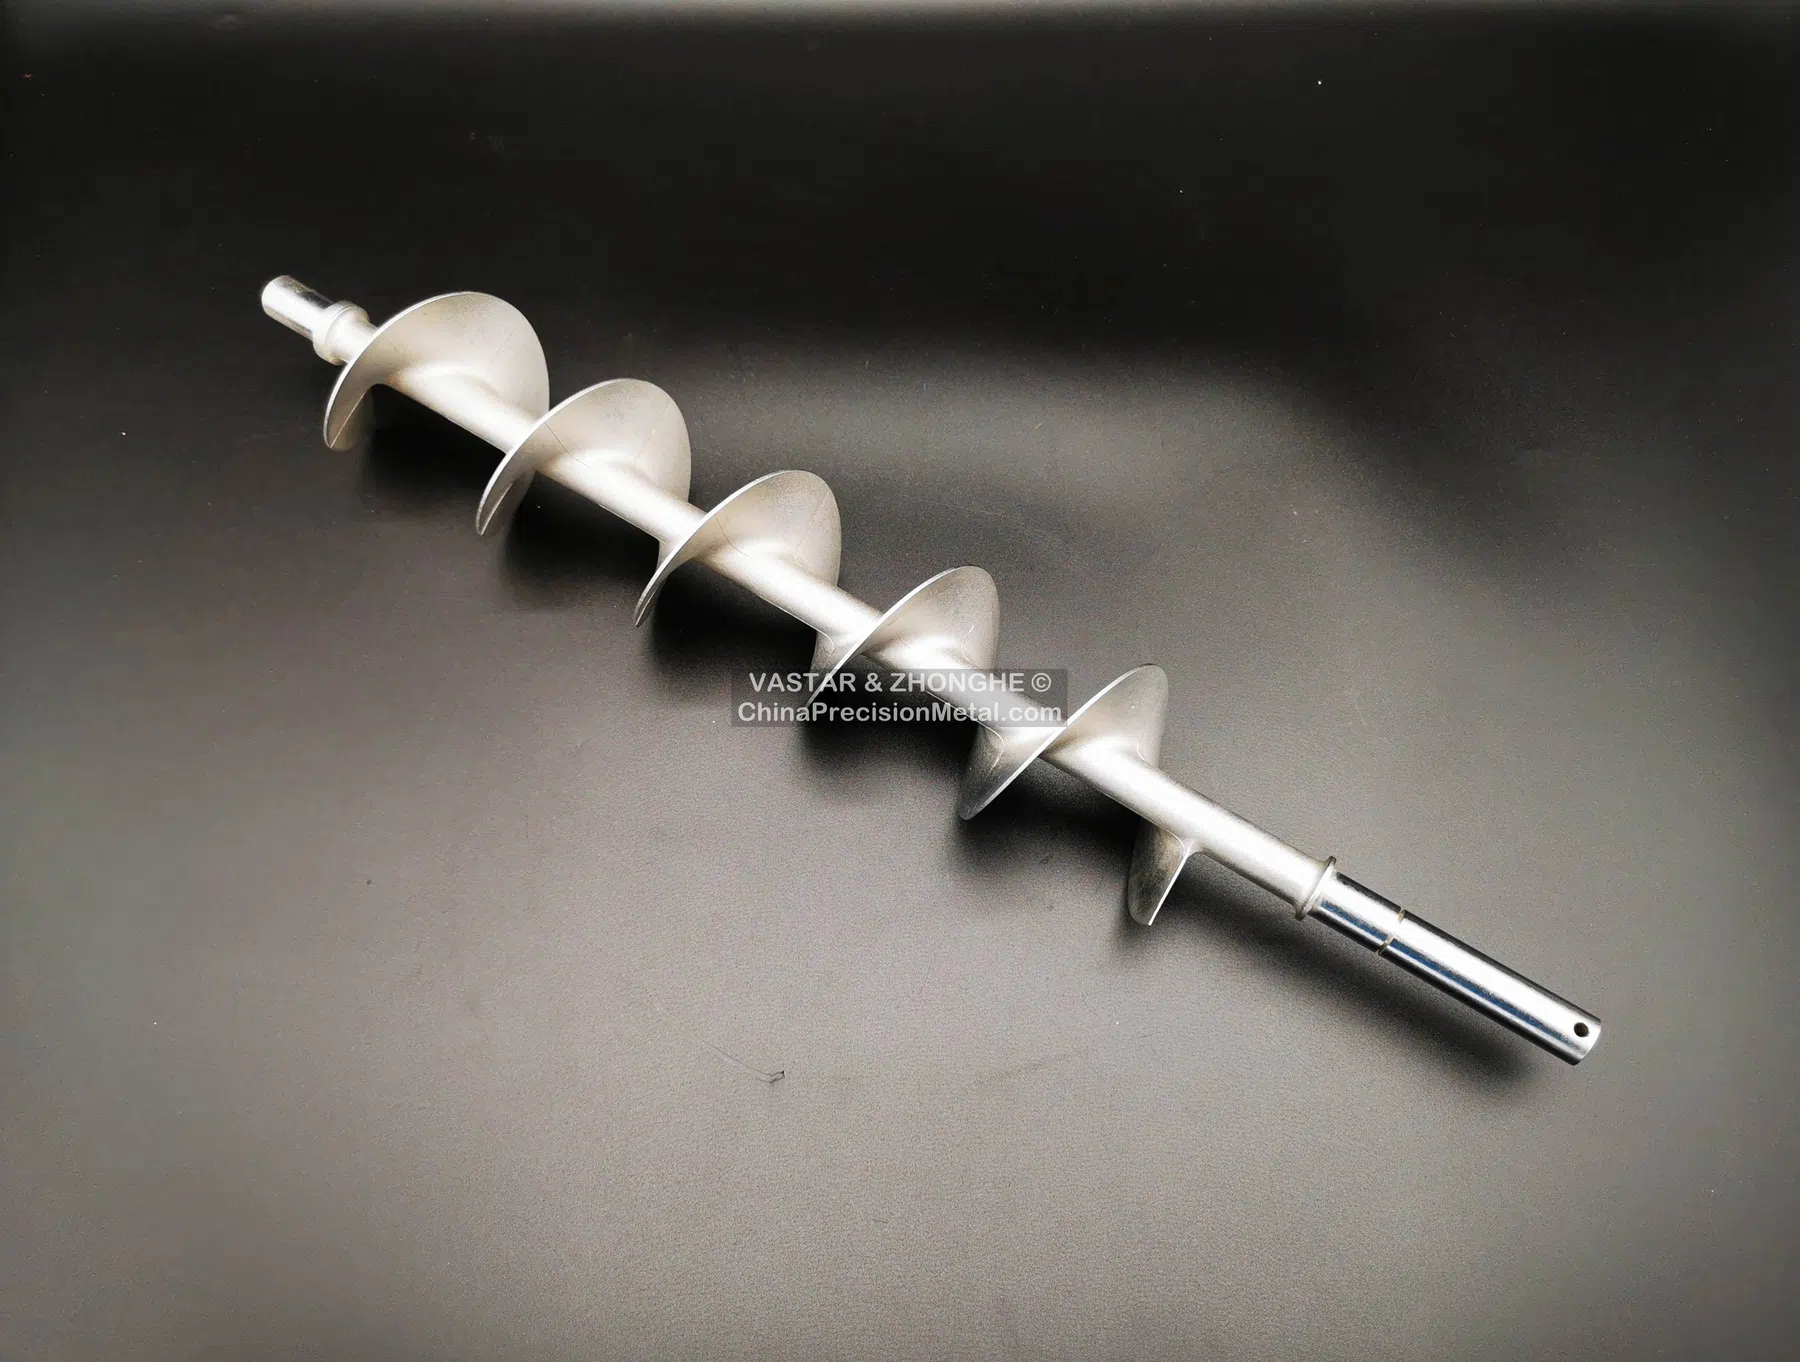
Défi du composant
Les longues vis sans fin et les composants de type arbre associent un axe étendu à des spires, pales ou autres formes non axisymétriques. La fonderie à cire perdue peut être intéressante lorsque l’usinage dans la masse générerait beaucoup de pertes matière ou lorsque des spires mécano-soudées ajouteraient des soudures et du travail d’alignement.
Le rapport longueur/section crée un profil de risque différent de celui d’un carter compact. La manipulation des modèles en cire, le support de la carapace, l’orientation de coulée, le traitement thermique et le détachement peuvent tous influencer la rectitude. Le procédé final doit aussi préserver la relation entre la forme moulée et les éventuelles portées ou fonctions d’entraînement usinées.
Priorités de planification du procédé
- Soutenir l’assemblage en cire et la carapace céramique afin de limiter l’affaissement et les déformations de manutention.
- Positionner, si possible, les attaques et zones de détachement loin des portées fonctionnelles.
- Définir le redressage admissible et l’étape à laquelle la rectitude est contrôlée.
- Réserver une surépaisseur d’usinage sur les portées de roulement, accouplements ou fonctions d’entraînement.
- Créer des centres ou références reliant le corps moulé à l’axe usiné.
Usinage et vérification
La gamme d’usinage commence généralement par des surfaces ou des centres de référence qui établissent l’axe fonctionnel. Les portées, épaulements, rainures de clavette ou extrémités filetées peuvent ensuite être réalisés par rapport à cette référence. Le faux-rond, la concentricité, la rectitude globale et la position axiale des formes moulées sont plus informatifs que le contrôle isolé de dimensions individuelles.
Pour une utilisation en rotation, les exigences d’équilibrage doivent être indiquées séparément des tolérances dimensionnelles. La méthode de contrôle dépend de la longueur, de la rigidité et de l’accessibilité ; CMM, montages dédiés, contrôles de faux-rond ou une combinaison peuvent convenir.
Informations utiles pour la RFQ
Fournissez la longueur totale, les limites de rectitude et de faux-rond, les relations critiques entre portées, la vitesse de fonctionnement, l’exigence d’équilibrage, la matière, la quantité annuelle et toute restriction concernant le redressage ou la réparation par soudage.