
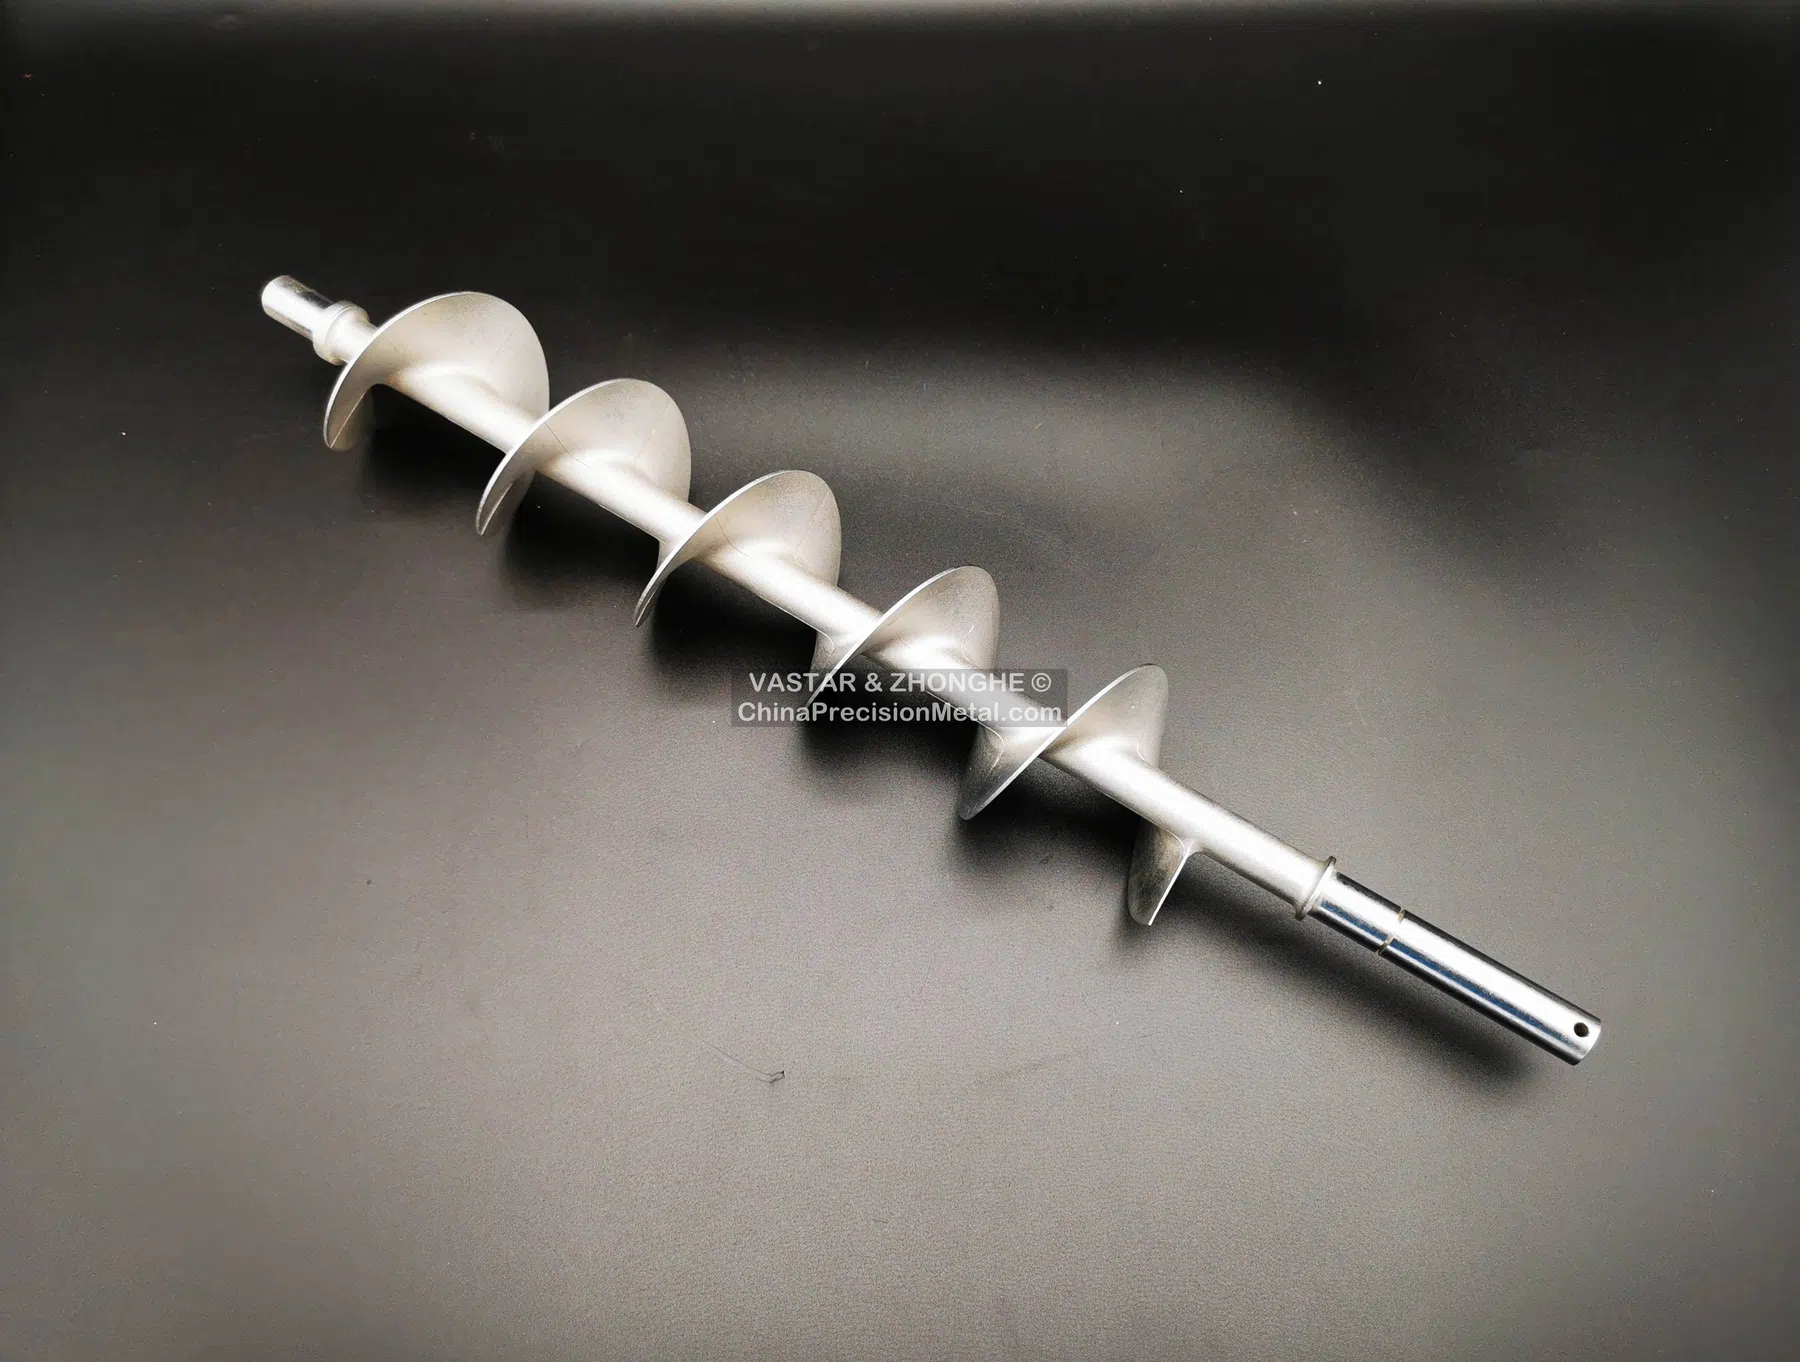
Wyzwanie komponentu
Długie ślimaki i elementy wałowe łączą wydłużoną oś z płatami, łopatami lub innymi cechami nierotacyjnymi. Mogą dobrze nadawać się do odlewania precyzyjnego, gdy obróbka z pełnego materiału powodowałaby duże straty albo gdy spawane płaty dodawałyby spoiny i pracę związaną z osiowaniem.
Duży stosunek długości do przekroju tworzy inny profil ryzyka niż w zwartej obudowie. Manipulowanie modelem woskowym, podparcie skorupy, orientacja zalewania, obróbka cieplna i odcinanie mogą wpływać na prostoliniowość. Proces końcowy musi także chronić zależność między formą odlewaną a obrabianymi czopami lub elementami napędowymi.
Priorytety planowania procesu
- Podeprzeć zespół woskowy i skorupę ceramiczną, aby ograniczyć ugięcie i odkształcenia przy manipulowaniu.
- W miarę możliwości planować wlewy i miejsca odcinania z dala od funkcjonalnych czopów.
- Określić dopuszczalne prostowanie oraz etap kontroli prostoliniowości.
- Pozostawić naddatek na obróbkę powierzchni łożyskowych, sprzęgieł i elementów napędowych.
- Ustalić nakiełki lub cechy bazowe łączące korpus odlewu z obrabianą osią.
Obróbka i weryfikacja
Sekwencja obróbki zwykle zaczyna się od powierzchni bazowych lub nakiełków wyznaczających oś funkcjonalną. Czopy, opory, rowki wpustowe lub gwintowane końce można następnie wykonać względem tej bazy. Bicie, współosiowość, całkowita prostoliniowość i położenie osiowe cech odlewanych są bardziej miarodajne niż sprawdzanie wyłącznie pojedynczych wymiarów.
W zastosowaniach obrotowych wymagania dotyczące wyważenia należy podać oddzielnie od tolerancji wymiarowych. Metoda kontroli zależy od długości, sztywności i dostępu; odpowiednie mogą być CMM, dedykowane przyrządy, pomiary bicia lub ich kombinacja.
Informacje przydatne w RFQ
Podaj całkowitą długość, limity prostoliniowości i bicia, krytyczne zależności między czopami, prędkość pracy, wymagania wyważenia, materiał, roczną ilość oraz wszelkie ograniczenia dotyczące prostowania lub napraw spawalniczych.