
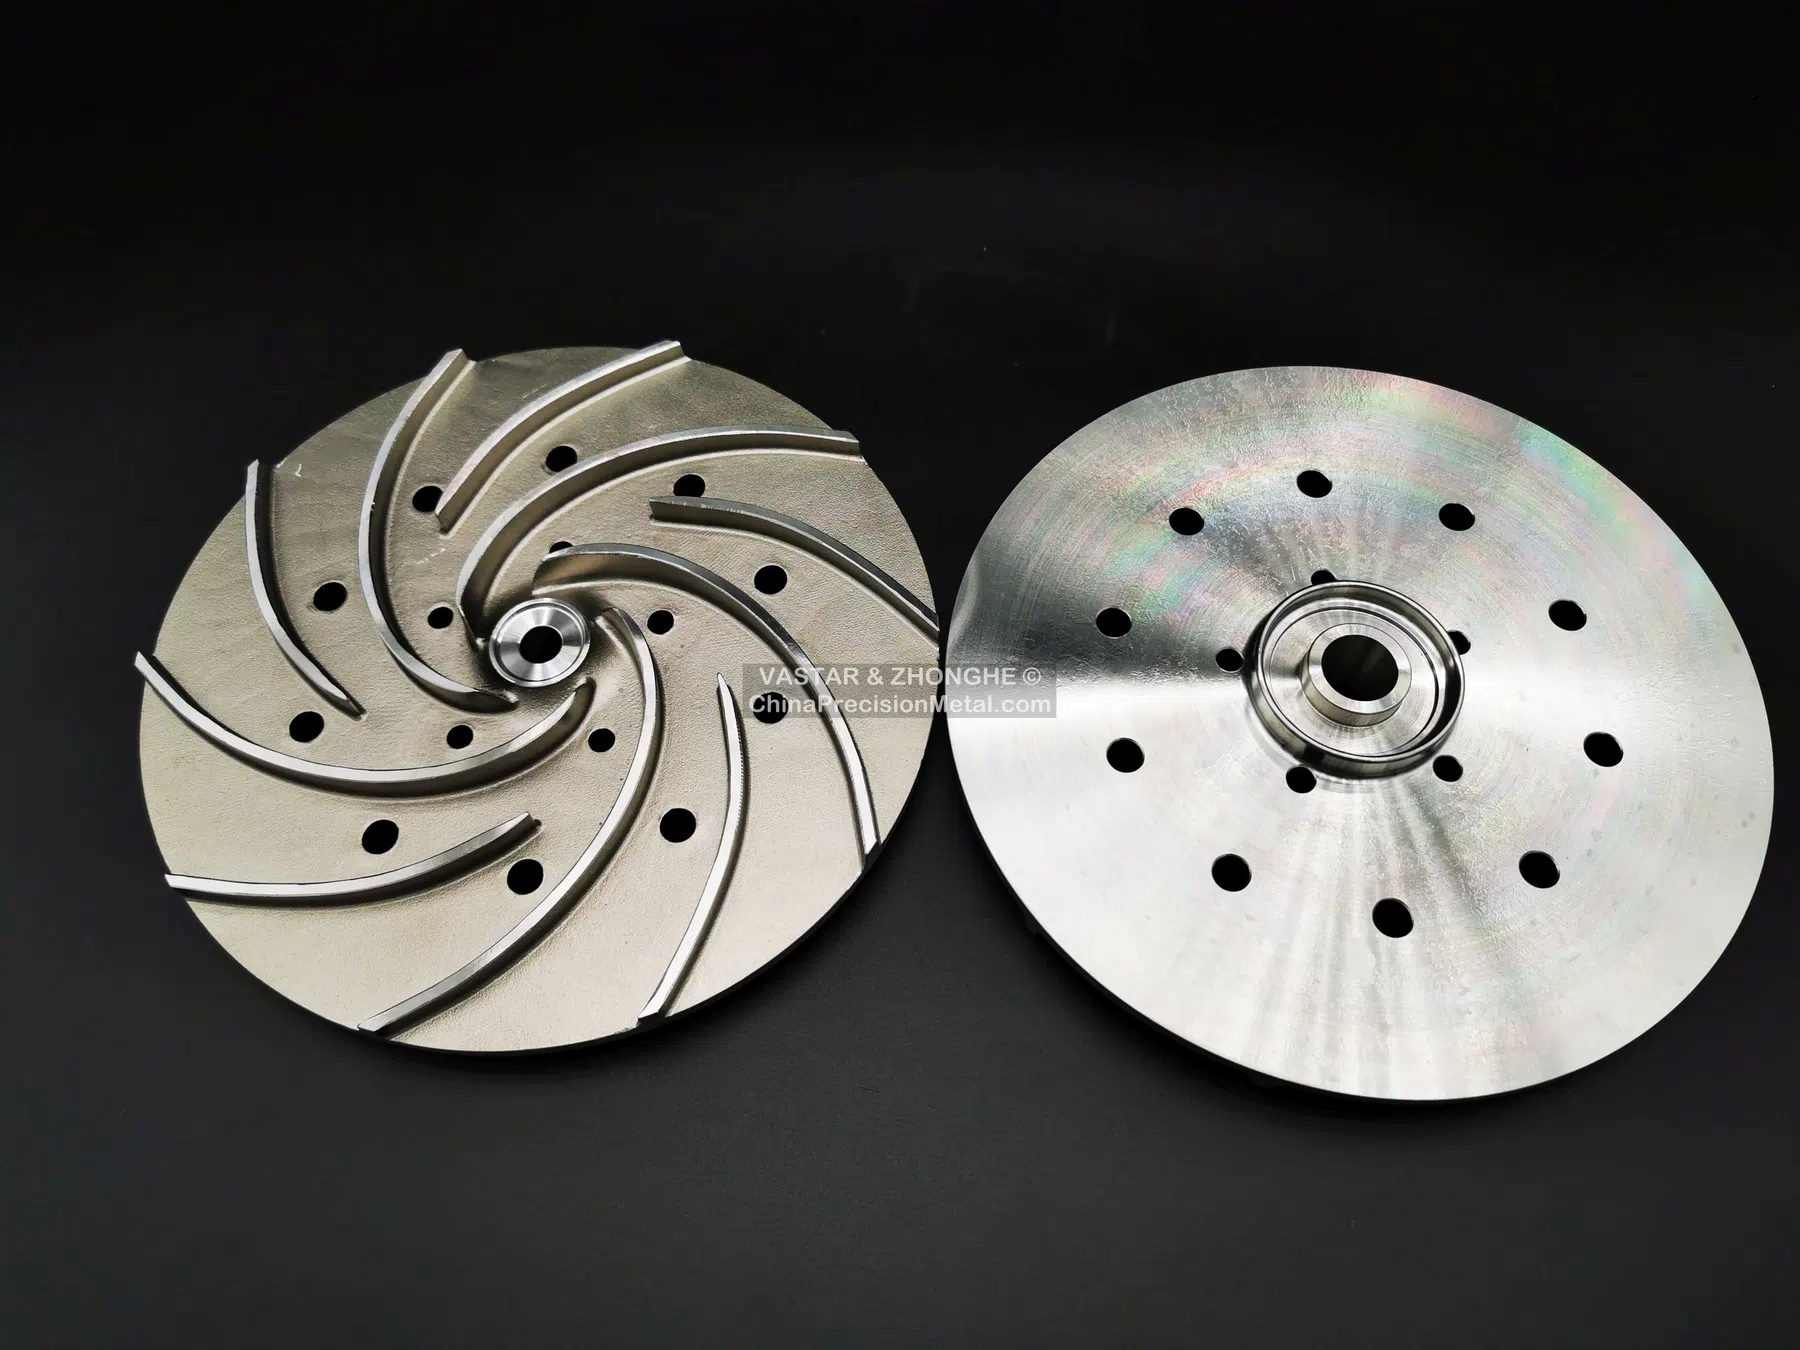
零件挑战
叶轮同时集中了多项要求:重复一致的叶片几何、开放或封闭流道、中心孔或轮毂、旋转平衡,以及耐腐蚀或耐磨性能。精密铸造可以把叶片系统直接做成接近最终形状,但旋转接口仍依赖受控的机加工和检验方案。
叶片厚度、圆角和流道可达性会影响蜡模模具、制壳排液和后续清理。轮毂必须保留足够稳定的加工余量,同时避免形成难以补缩的孤立厚大截面。
工艺规划重点
- 保持叶片厚度和圆角过渡一致
- 评审窄流道的制壳和清理可达性
- 对轮毂与叶片连接区合理补缩,避免局部厚大
- 保留后续加工的稳定定位特征
- 明确叶片表面是铸态、局部修整还是完全加工
机加工与检验
机加工通常建立中心孔、轴配合、端面以及键槽或螺纹;当叶片或罩壳还有额外精加工特征时,多轴加工可能更合适。检验方案可包括孔径、端面跳动、同轴度、叶片位置比较和总体包络尺寸。
对于合适的零件,可按图纸要求在厂内完成静平衡或动平衡。应明确实际工作/平衡状态、平衡等级或允许剩余不平衡量,以及允许采用的修正方式,而不是默认处理。高速或腐蚀工况还可能需要材料追溯和渗透检测。
有用的 RFQ 信息
提供 3D 模型、转速、平衡等级、孔与跳动要求、叶片表面要求、材料标准、年量以及任何液压性能验收条件。