
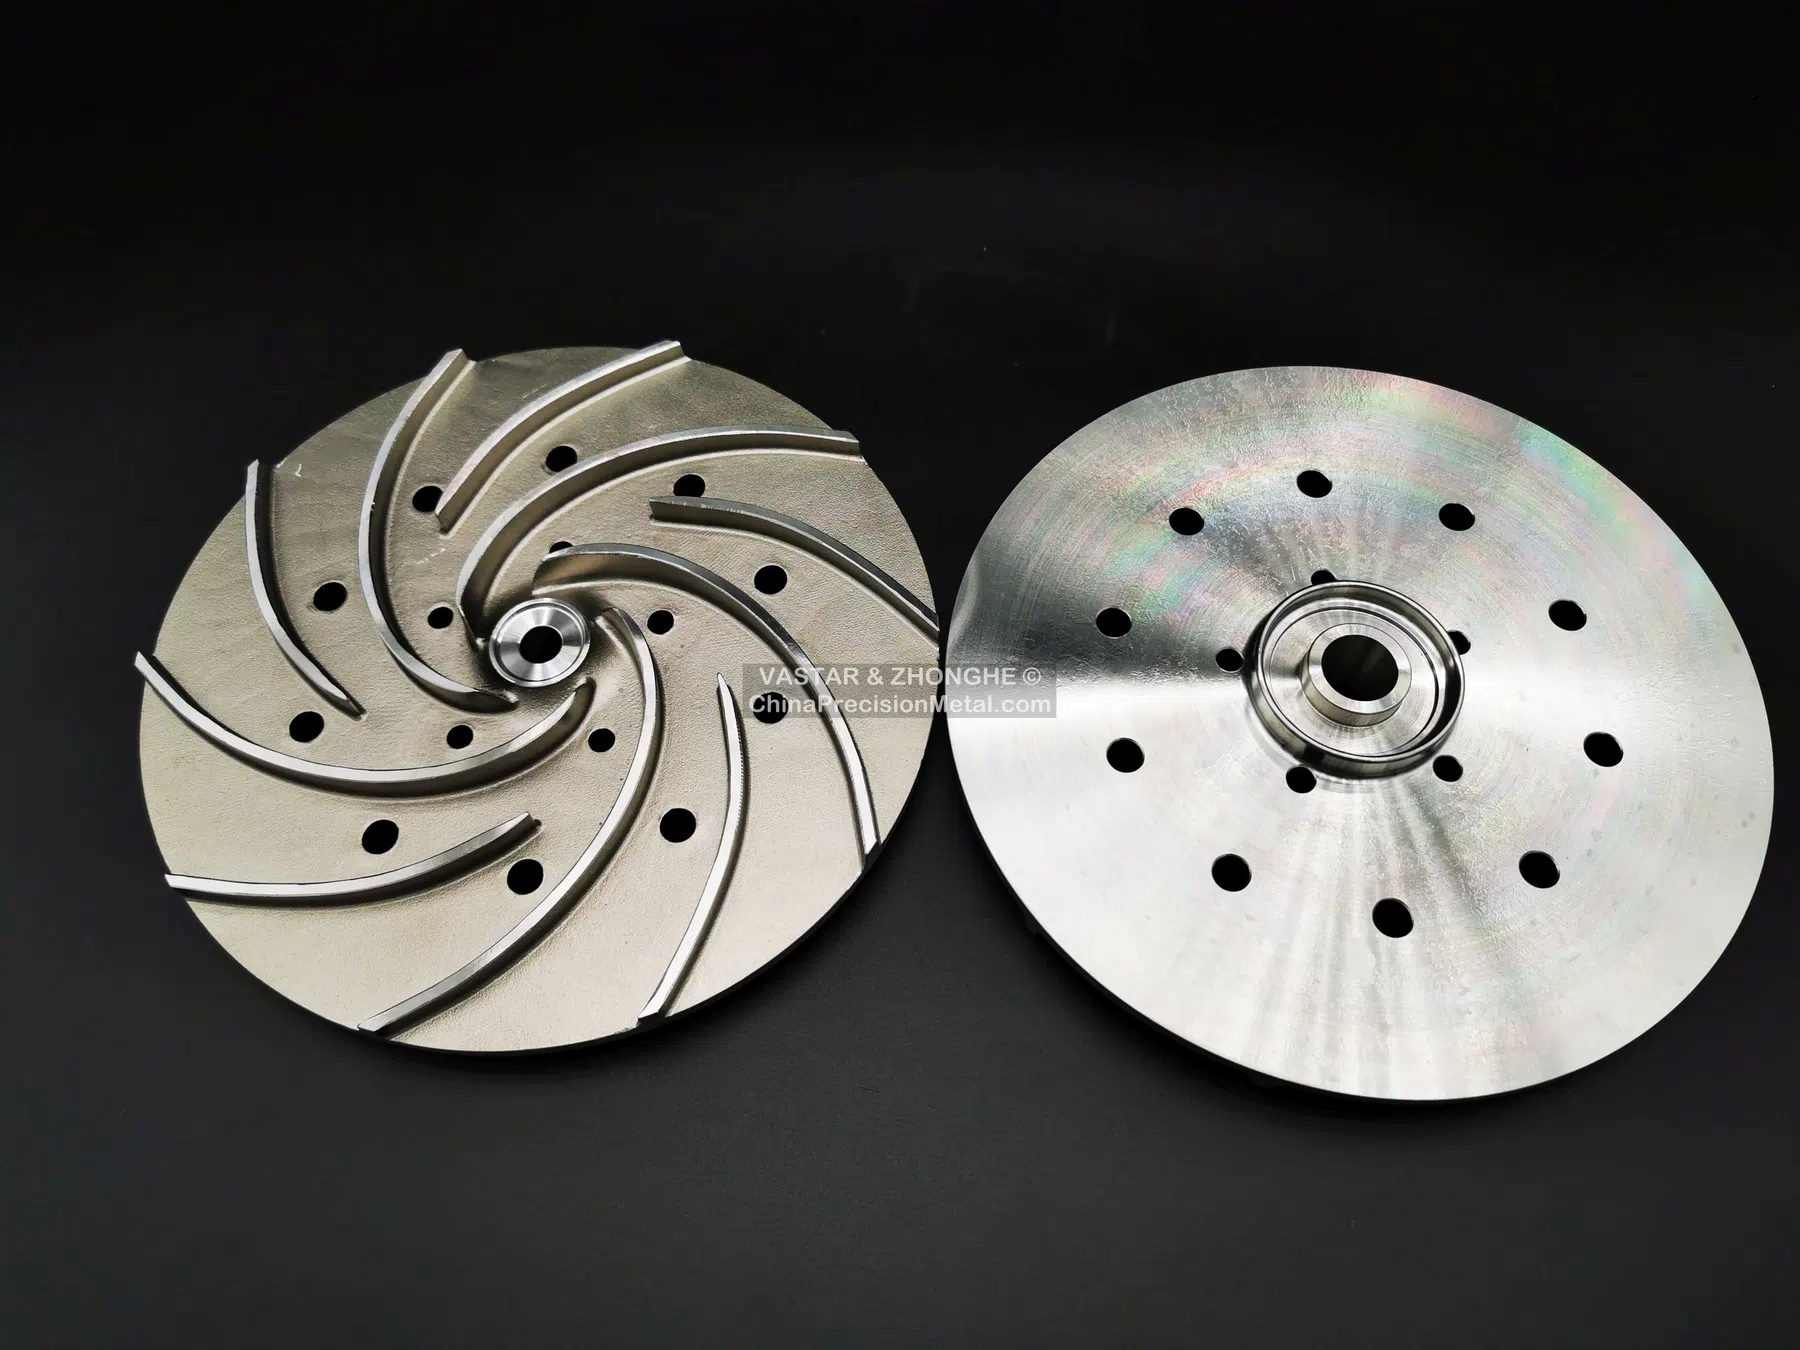
Wyzwanie komponentu
Wirniki skupiają w jednej części kilka wymagań: powtarzalną geometrię łopatek, otwarte lub zamknięte kanały przepływowe, centralny otwór lub piastę, wyważenie obrotowe oraz odporność na korozję lub zużycie. Odlewanie precyzyjne może uformować układ łopatek blisko kształtu końcowego, ale interfejsy obrotowe nadal zależą od kontrolowanego planu obróbki i kontroli.
Grubość łopatek, promienie i dostęp do kanałów wpływają na oprzyrządowanie woskowe, odpływ powłoki i czyszczenie. Piasta musi zapewniać wystarczający stabilny naddatek do obróbki, nie tworząc jednocześnie izolowanej masywnej sekcji trudnej do zasilenia.
Priorytety planowania procesu
- Utrzymywać powtarzalną grubość łopatek i przejścia promieni.
- Sprawdzić dostęp powłoki i możliwość oczyszczenia wąskich kanałów.
- Zasilać połączenie piasty z łopatką bez nadmiernej lokalnej masy.
- Chronić cechę ustalającą do późniejszej obróbki.
- Określić, czy powierzchnie łopatek pozostają surowe po odlaniu, są wygładzane czy całkowicie wykańczane.
Obróbka i kontrola
Obróbka zwykle definiuje otwór, połączenie z wałem, powierzchnie czołowe oraz ewentualny rowek wpustowy lub gwint. Dostęp wieloosiowy może być przydatny, gdy dodatkowe cechy łopatek lub osłony wymagają wykończenia. Plan kontroli może obejmować średnicę otworu, bicie powierzchni czołowej, współosiowość, porównanie położenia łopatek i obrys całkowity.
Dla odpowiednich części wyważanie statyczne lub dynamiczne może być wykonywane wewnętrznie, jeśli zostało określone. Warunki pracy/wyważania, klasa wyważenia lub dopuszczalne niewyważenie resztkowe oraz ograniczenia korekcji powinny być zdefiniowane, a nie zakładane. Identyfikowalność materiału i badania penetracyjne mogą być także istotne w zastosowaniach szybkoobrotowych lub korozyjnych.
Informacje przydatne w RFQ
Prześlij model 3D, prędkość obrotową, klasę wyważenia, wymagania otworu i bicia, wymagania powierzchni łopatek, normę materiałową, roczną ilość oraz ewentualne kryteria akceptacji parametrów hydraulicznych.