
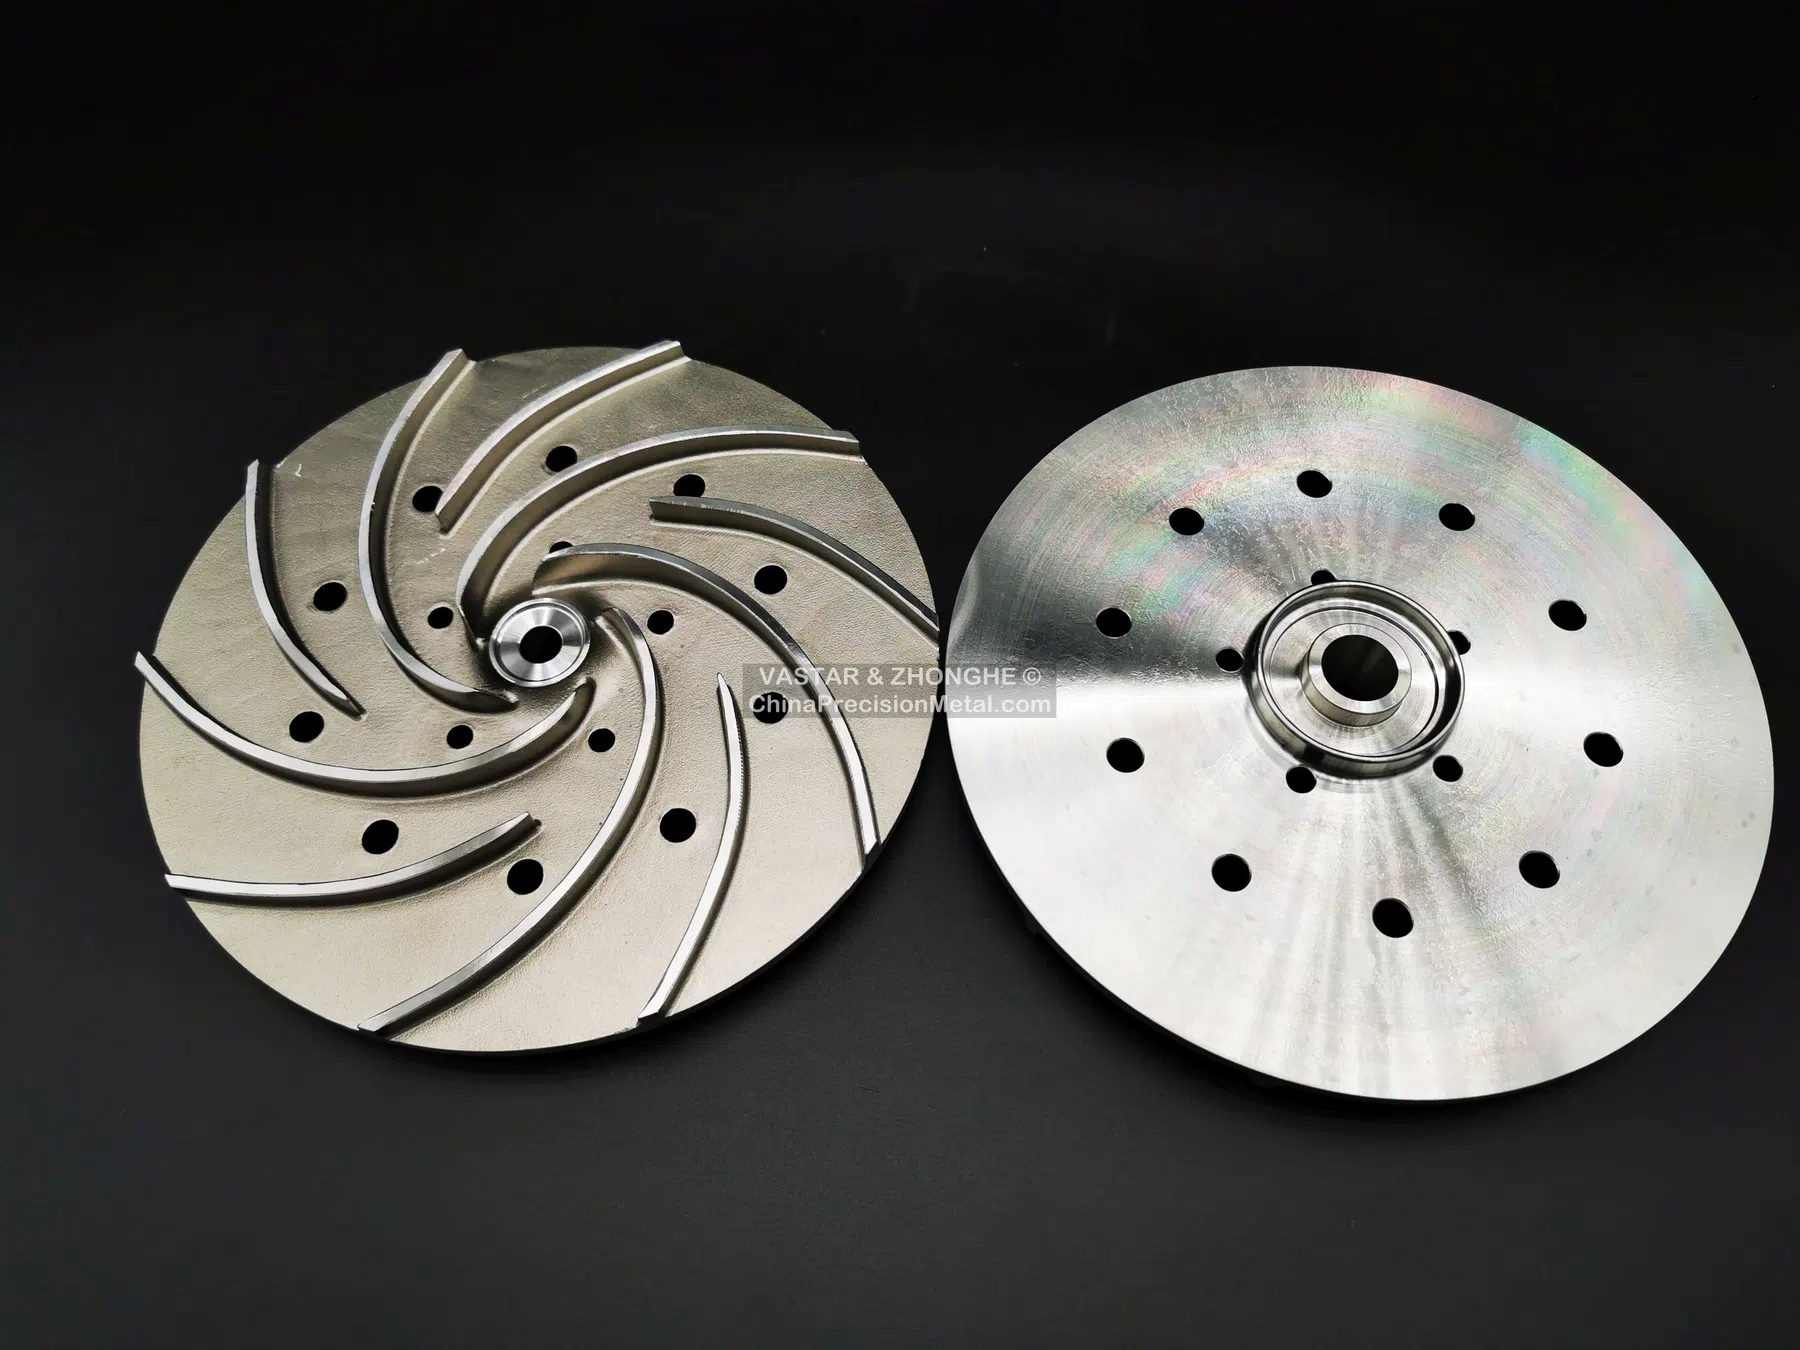
부품의 과제
임펠러에는 반복 블레이드 형상, 개방형 또는 폐쇄형 유로, 중앙 보어와 허브, 회전 밸런스, 내식성 또는 내마모성 등 여러 요구사항이 동시에 적용됩니다. 로스트왁스 주조로 블레이드 계열을 최종 형상에 가깝게 성형할 수 있지만, 회전 인터페이스에는 관리된 기계가공 및 검사 계획이 필요합니다.
블레이드두께, 필렛, 유로으로 의 접근성성은, 왁스금형, 쉘배출액체, 세척성에 영향합니다.허브은 기계가공에 충분안정적인가공 여유 유지이, 온수하고 에 고립후육부 제작방식에 설계합니다.
공정계획의 중점
- 블레이드두께와필렛전이의 재재현성 확보하는.
- 좁음유로에 대해쉘의 접근성와제거·세척성 확인하는.
- 허브와블레이드의 접합부 과도대국부부질량하고 에서 온수하는.
- 후공정의 기계가공에 사용하는위치결정형상 보호하는.
- 블레이드면 주조 표면의 으로 합니다, 혼합할지, 전체면마감할지정의하는.
기계가공와검사
일반적으로 보어, 샤프트 연결부, 단면, 필요한 키홈과 나사를 기계가공합니다. 추가로 블레이드와 슈라우드 형상을 마감해야 하는 경우에는 다축 접근성이 유용합니다. 검사 계획에는 보어 직경, 면 런아웃, 동심도, 블레이드 위치 비교, 전체 포락 형상을 포함해야 합니다.
적합한 부품은 지정 요구사항에 따라 사내에서 정적 또는 동적 밸런싱을 수행할 수 있습니다. 운전 및 밸런싱 조건, 밸런스 등급 또는 허용 잔류 불평형량, 수정 방법의 제한은 추정하지 말고 명시해 주십시오. 고속 회전 또는 부식 환경에서는 소재 추적성과 침투탐상도 중요할 수 있습니다.
RFQ에서 유용정보
3D모델, 회전속도, 밸런스등급, 보어와런아웃요구사항, 블레이드표면요구사항, 소재규격, 연간수량, 유압성능의 합격 기준기준이 있으면제시해 주십시오.