
벽 두께는 시스템 차원에서 결정해야 합니다
DFM은 두 질문을 나눠야 합니다. 가장 얇은 유로가 반복적으로 충전되는가, 그리고 모든 가공 후 남은 벽이 기능을 만족하는가? 합금, 인접한 후육부, 유동 길이와 압력 경계를 알려 주세요. ISO 8062-3:2023는 주조 공차와 가공 여유를 규정하며 일반적인 최소 주조 가능 벽 두께를 보장하지 않습니다.
정밀주조는 비교적 얇고 복잡한 단면을 만들 수 있지만 합금, 부품 크기, 용탕 유동 길이, 국부 형상과 게이팅 개념을 제외한 단일 “최소 벽 두께” 수치는 의미가 없습니다. 게이트 근처의 짧고 얇은 리브와 여러 후육부 뒤에 있는 길고 얇은 벽은 서로 다른 충전 문제를 가집니다.
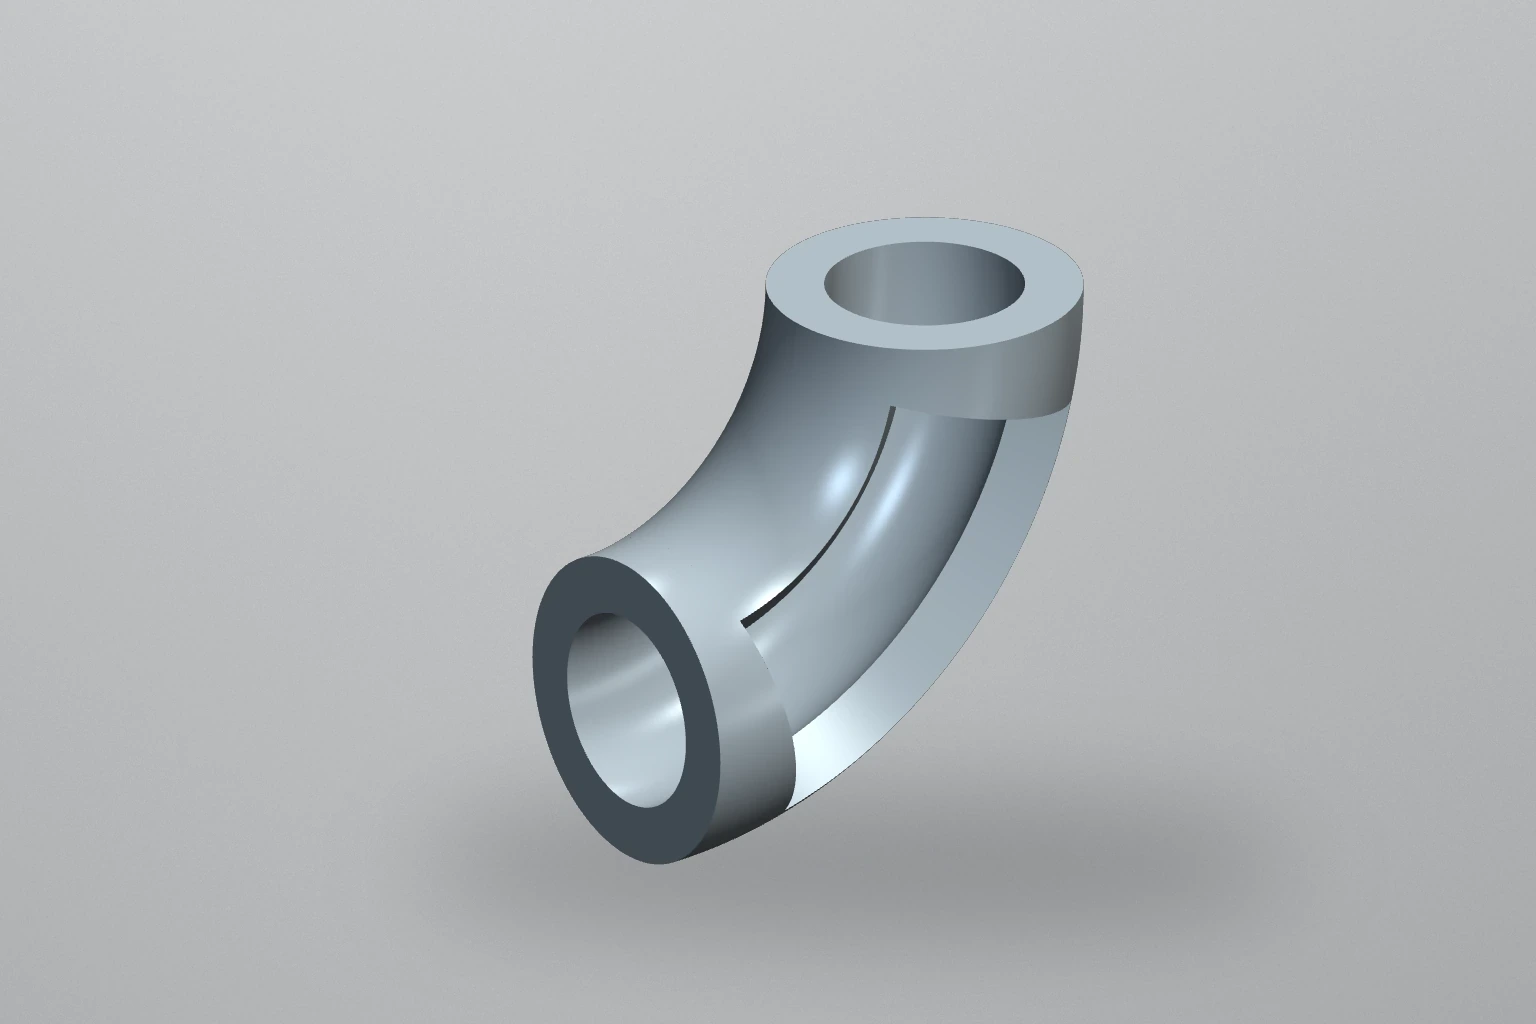
가장 얇은 부위뿐 아니라 단면 전이도 확인합니다
두꺼운 보스에서 박육으로 급격히 전이되면 충전과 응고 거동이 불안정해질 수 있습니다. 기능상 허용되면 R과 매끄러운 전이를 사용해 용탕 흐름과 냉각을 완만하게 만듭니다. 고립된 후육 접합부는 인접 벽이 얇더라도 국부적인 수축 위험을 높일 수 있습니다.
지지가 부족한 긴 벽은 왁스 취급, 셸 적층, 열처리 또는 절단 과정에서 변형될 수 있습니다. 리브, 곡률이나 국부 형상으로 강성을 높일 수 있지만, 이러한 형상도 왁스 이형, 셸 코팅과 세척이 가능해야 합니다.
박육부는 합금과 공정에 맞춰 평가합니다
유동성과 주입 거동은 합금마다 다릅니다. 금형, 게이트 위치, 셸 예열, 주입 온도와 단면 연결 방식은 얇은 형상이 양산에서 얼마나 안정적으로 충전되는지에 영향을 줍니다. 따라서 박육 가능 여부는 일반 표에서 그대로 인용하기보다 실제 형상을 기준으로 확인해야 합니다.
기계가공도 판단을 바꿀 수 있습니다. 인접 면을 크게 가공해 최종 벽이 얇아지는 경우라면 주조 공정을 무리하게 한계에 접근시키기보다 주조 상태의 외부 형상과 가공 여유를 재검토하는 편이 나을 수 있습니다.
RFQ에서 핵심
3D 모델을 보내고 기능상 고정되어야 하는 박육부와 변경 가능한 영역을 구분해 주십시오. 금형을 확정하기 전에 국부 유동 길이, 단면 전이, 강성, 가공 여유와 검사 접근성을 함께 검토할 수 있습니다.
설계 검토 경로
일률적인 제조 한계나 합격값을 보장하지 않습니다. 도면, 합금, 공정 및 규격을 확인합니다.