
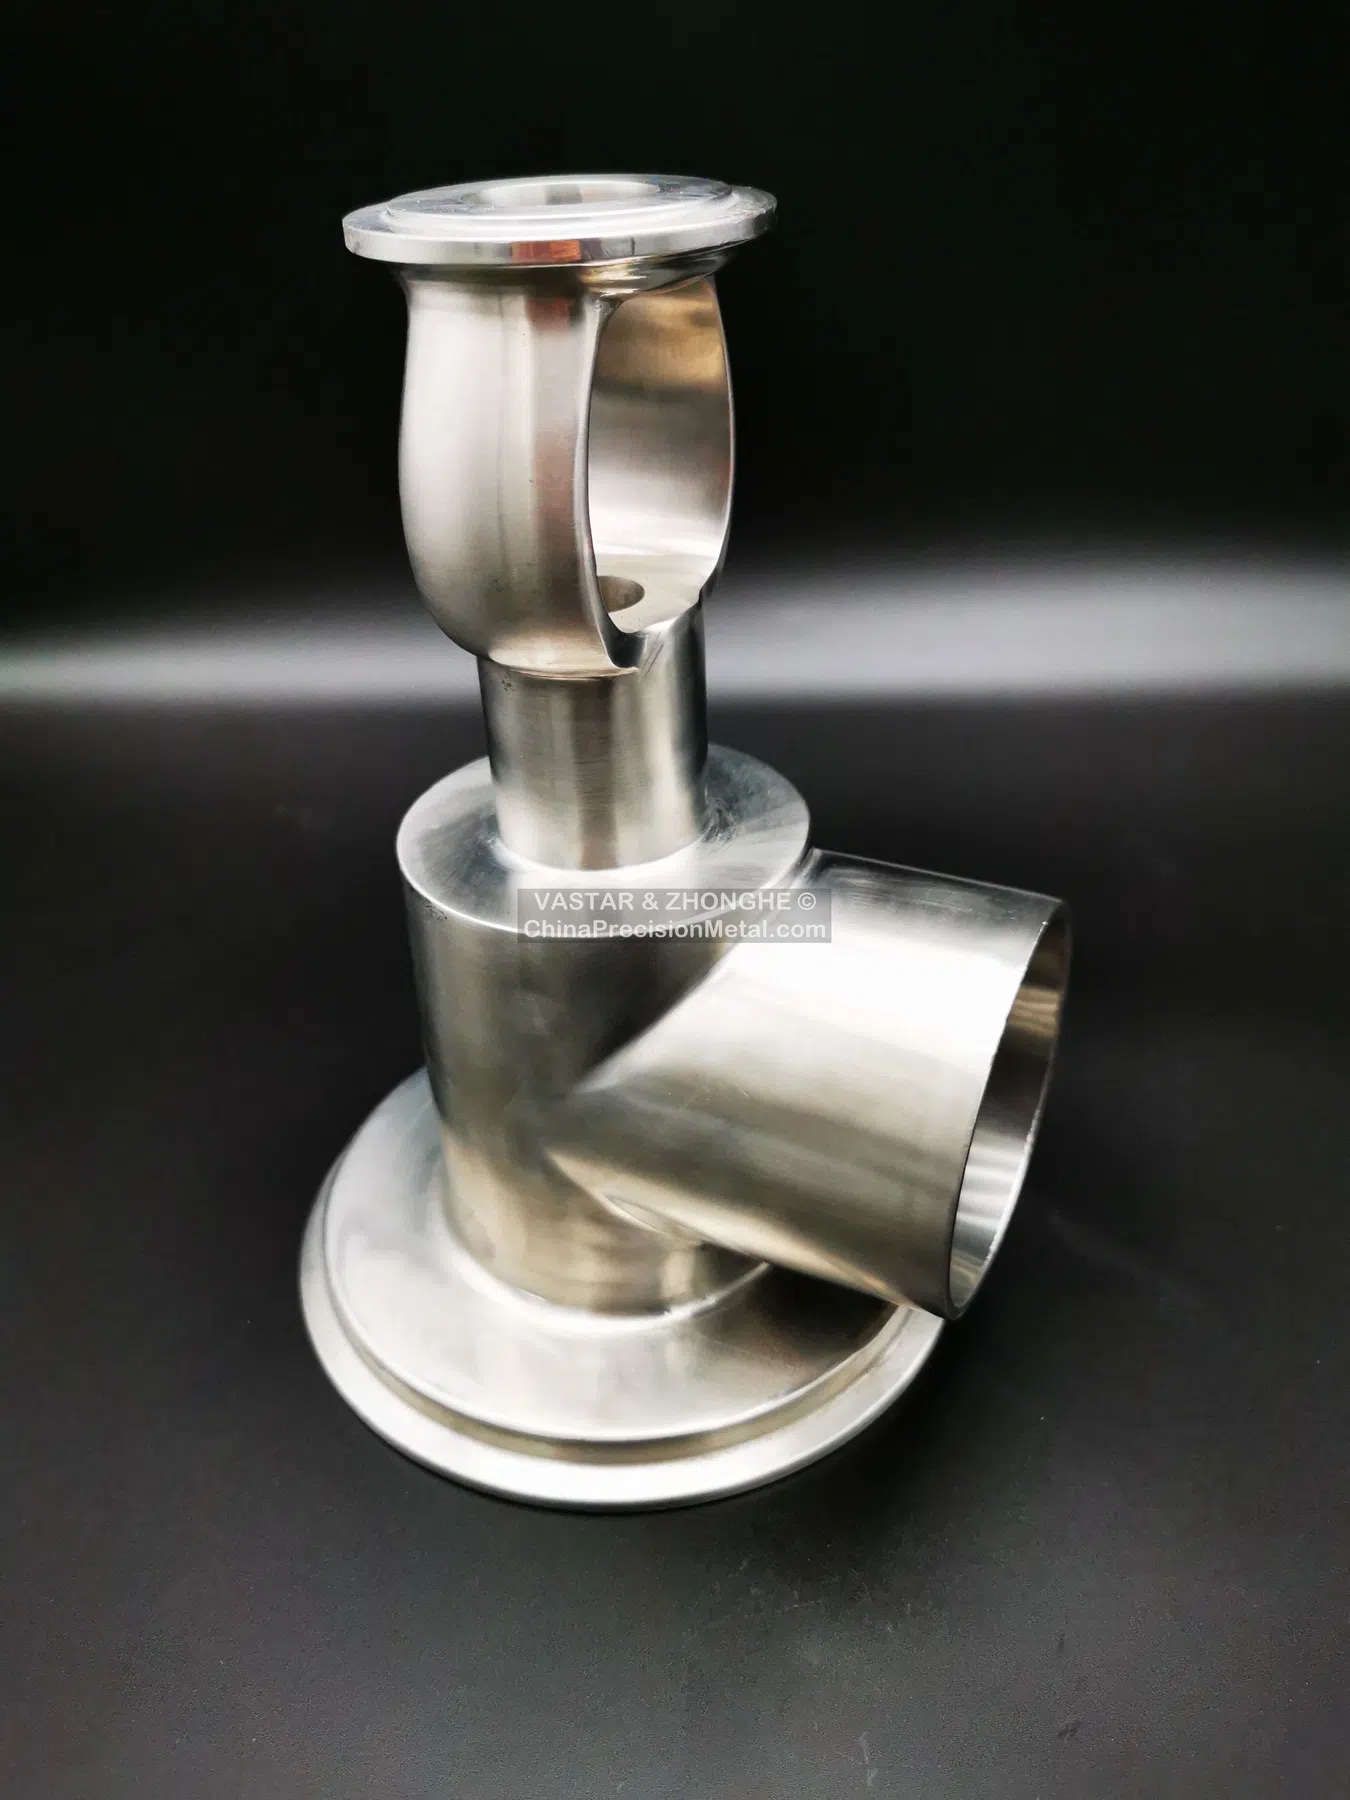
部品の課題
サニタリー・衛生用途の流体部品は、外観だけで評価されるものではありません。製品接触部の形状、内部遷移、デッドレッグのリスク、表面粗さ、洗浄適合性がすべて合否に影響します。研磨面であっても、不適切なR、工具が届かないポケット、計画不足の加工段差を補うことはできません。
ロストワックス鋳造では、分岐、ボス、曲面流路を一体化できます。その後、機械加工でクランプ、シール、ボア、組立インターフェースを作り、研磨で指定仕上げに必要な表面プロファイルを除去します。
工程計画の重点
- 製品接触部の遷移を滑らかにし、仕上げ工具が届く形状にする。
- 寸法用の加工代と、研磨で除去する材料量を分けて考える。
- 衛生上重要で作業しにくい区域にパーティング、ゲート、ブレンド位置を置かない。
- 「鏡面」などの言葉だけではなく、測定可能な粗さと方向で仕上げを定義する。
- 機械研磨後に不動態化または電解研磨を行うか確認する。
仕上げと検証
管理された砥粒工程によって、鋳肌と加工痕を段階的に除去します。内面と外面では異なる工具や合否基準が必要になる場合があります。粗さは、合意した位置で指定のカットオフと測定器設定を使用して測定します。
仕上げ後は、洗浄、不動態化、電解研磨、専用梱包が必要になる場合があります。寸法検査では、特にシールエッジや薄肉部で研磨により除去された材料量を考慮する必要があります。
RFQで有用な情報
製品接触面、要求Ra、研磨方向、サニタリー規格、不動態化または電解研磨要求、洗浄・梱包要求、材料グレード、年間数量を提示してください。