
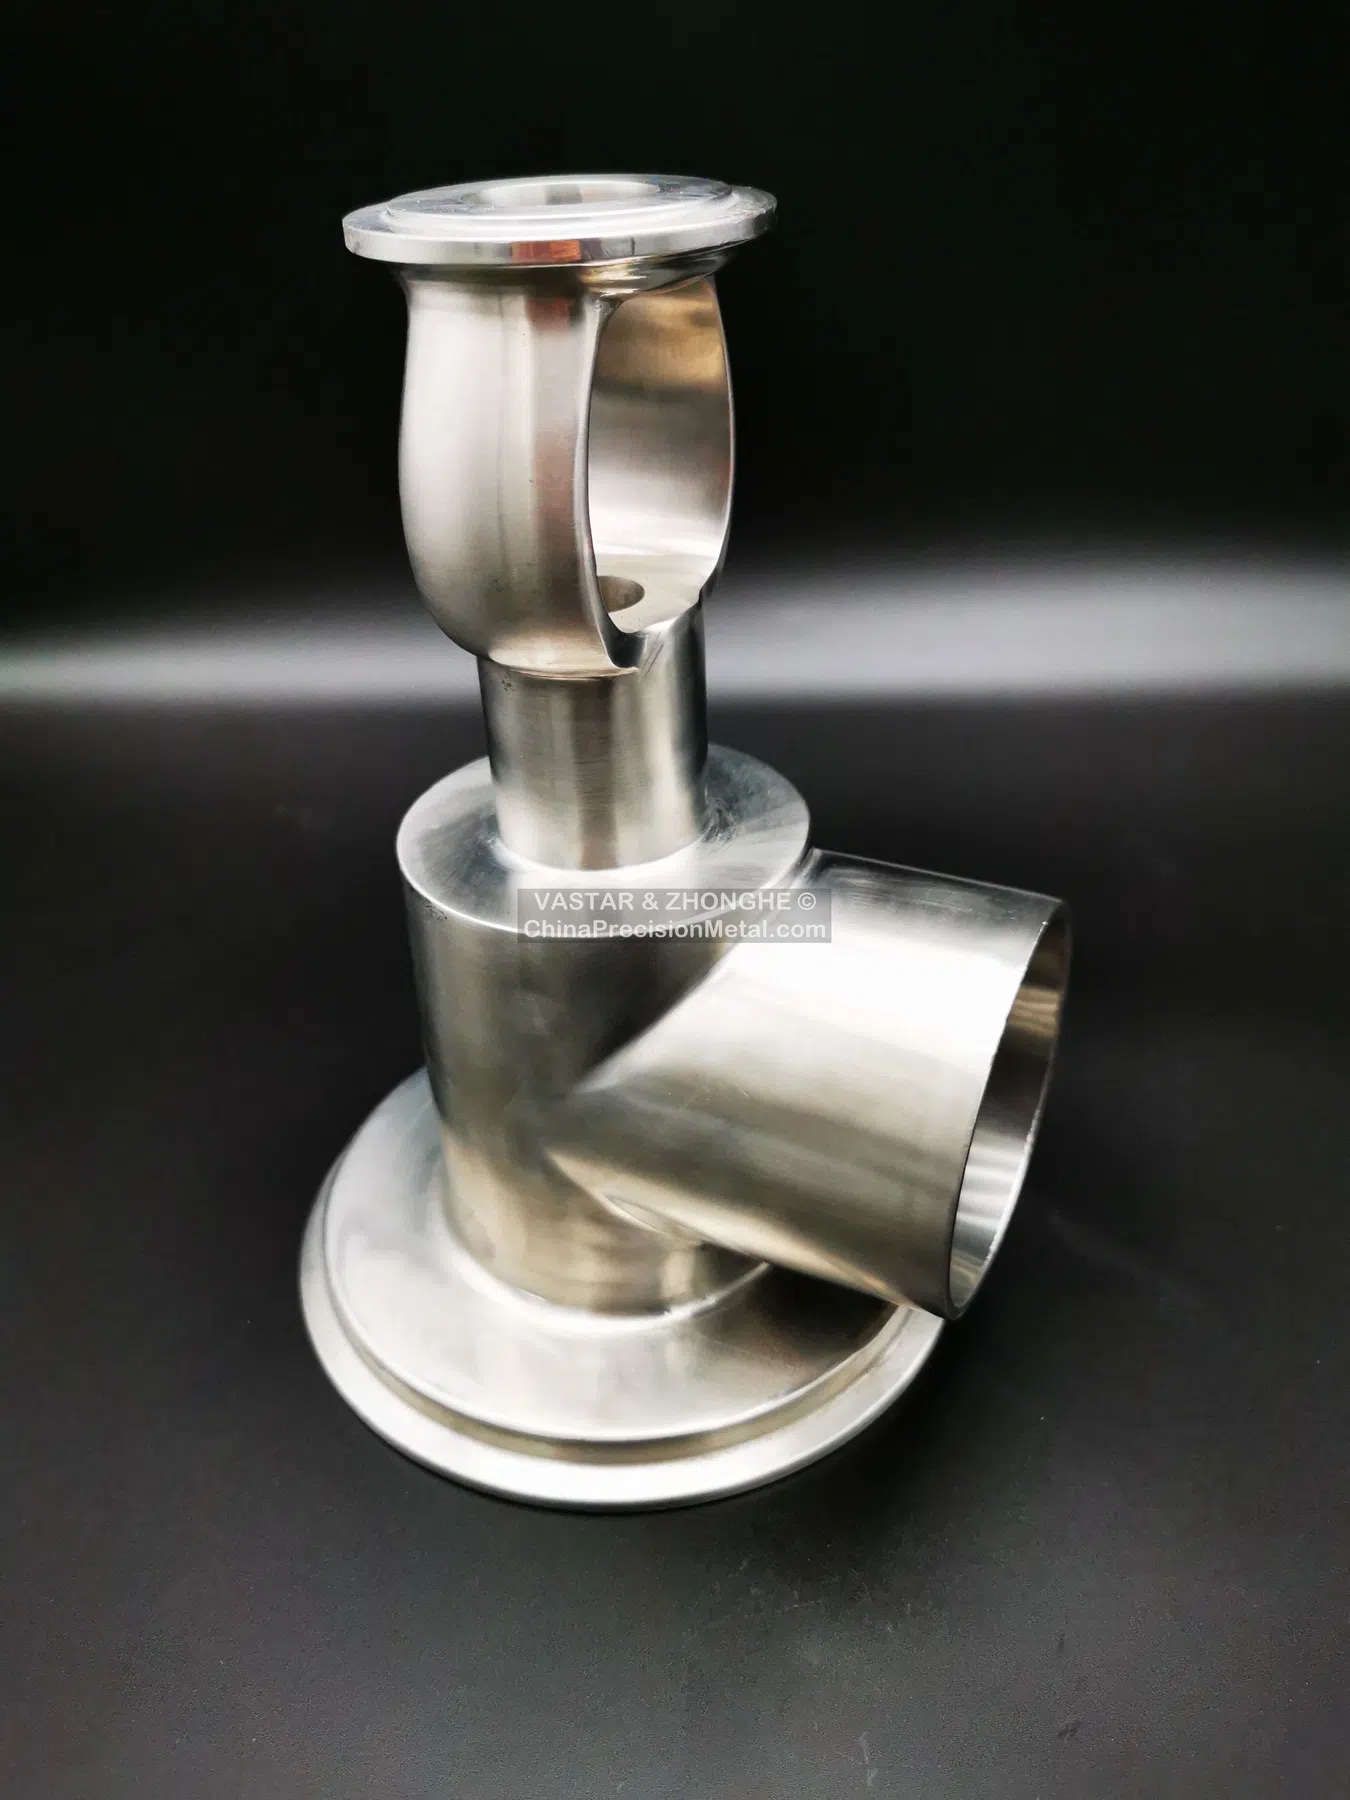
Sfida del componente
I componenti di flusso sanitari e igienici vengono giudicati da più del solo aspetto esterno. Geometria a contatto con il prodotto, transizioni interne, rischio di zone morte, rugosità e compatibilità con la pulizia influenzano l’accettazione. Una superficie lucidata non può compensare un raggio inadatto, una tasca inaccessibile o una transizione di lavorazione mal pianificata.
La microfusione può integrare diramazioni, bossoli e percorsi di flusso sagomati. La lavorazione crea poi interfacce clamp, di tenuta, foro o assemblaggio, mentre la lucidatura rimuove il profilo superficiale necessario a raggiungere la finitura specificata.
Priorità di pianificazione del processo
- Mantenere le transizioni a contatto prodotto lisce e accessibili alla finitura.
- Separare il sovrametallo dimensionale dal materiale previsto per la lucidatura.
- Evitare linee di divisione, attacchi e zone di raccordatura nelle aree igieniche difficili.
- Definire la finitura tramite rugosità misurabile e direzione, non soltanto con termini come “specchio”.
- Confermare se passivazione o elettrolucidatura seguono la lucidatura meccanica.
Finitura e verifica
Una sequenza abrasiva controllata viene usata per rimuovere progressivamente la tessitura di fusione e i segni di lavorazione. Le superfici interne ed esterne possono richiedere utensili e criteri di accettazione differenti. La rugosità dovrebbe essere misurata nelle posizioni concordate con cutoff e impostazioni dello strumento specificati.
Dopo la finitura, il componente può richiedere pulizia, passivazione, elettrolucidatura o imballaggio dedicato. I controlli dimensionali devono considerare il materiale rimosso durante la lucidatura, soprattutto su bordi di tenuta e sezioni sottili.
Informazioni utili per la RFQ
Indicare le superfici a contatto con il prodotto, valore Ra richiesto, direzione di lucidatura, norma sanitaria, requisito di passivazione o elettrolucidatura, aspettative di pulizia e imballaggio, grado del materiale e quantità annua.