
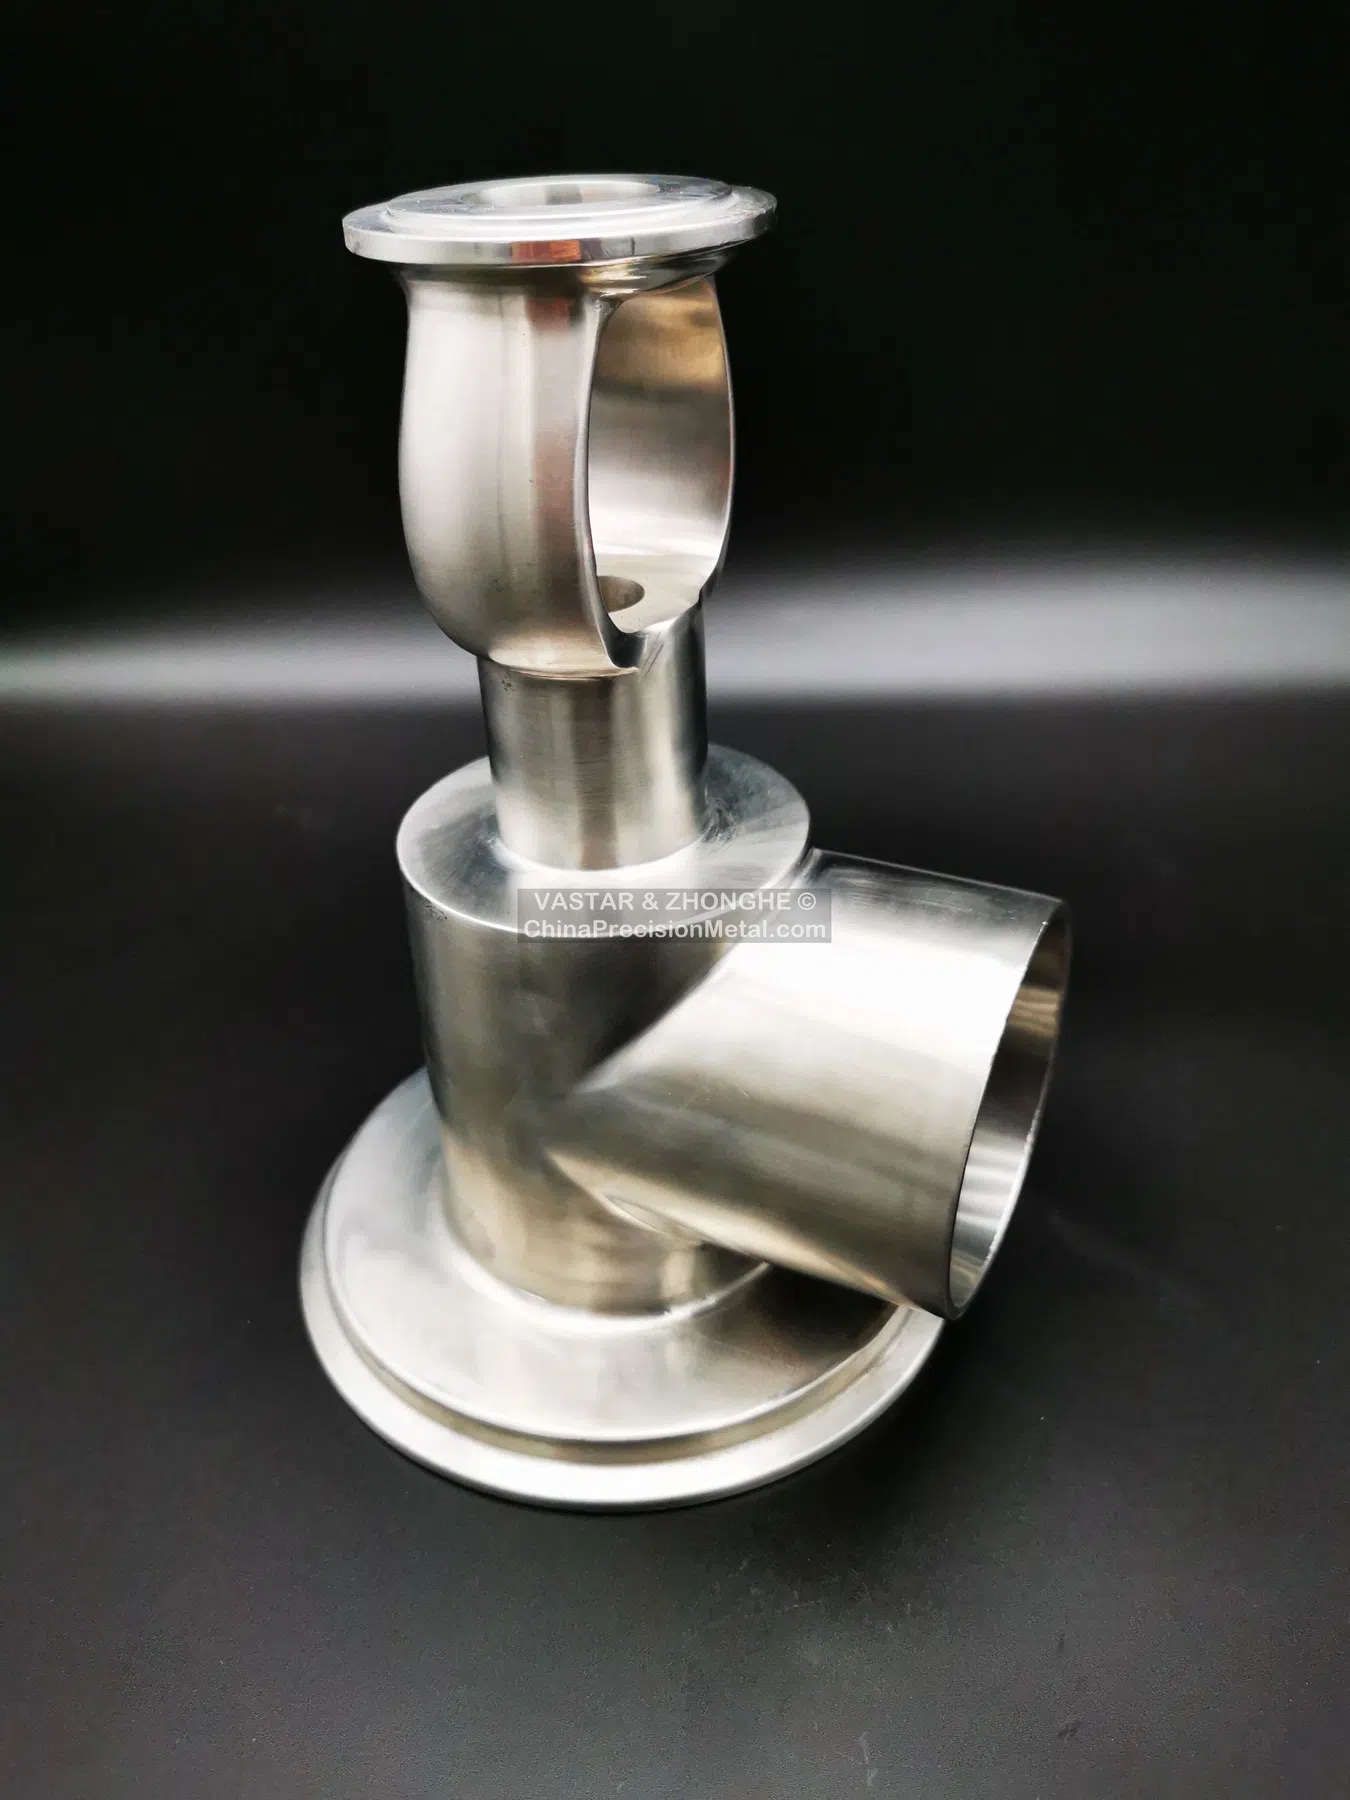
Défi du composant
Les composants d’écoulement sanitaires et hygiéniques sont évalués sur plus que leur aspect extérieur. La géométrie en contact avec le produit, les transitions internes, le risque de zones mortes, la rugosité et la compatibilité avec le nettoyage influencent tous l’acceptation. Une surface polie ne peut pas compenser un rayon inadapté, une poche inaccessible ou une transition d’usinage mal planifiée.
La fonderie à cire perdue peut intégrer branches, bossages et passages profilés. L’usinage établit ensuite les interfaces de clamp, d’étanchéité, d’alésage ou d’assemblage, tandis que le polissage réduit le profil de surface jusqu’à la finition spécifiée.
Priorités de planification du procédé
- Maintenir des transitions en contact produit lisses et accessibles à la finition.
- Séparer la surépaisseur dimensionnelle de la matière à enlever pour le polissage.
- Éviter plans de joint, attaques et zones de raccord dans les zones hygiéniques difficiles.
- Définir la finition par une rugosité mesurable et une direction, pas seulement par des termes comme « miroir ».
- Confirmer si passivation ou électropolissage suit le polissage mécanique.
Finition et vérification
Une séquence abrasive maîtrisée élimine progressivement la texture de fonderie et les marques d’usinage. Les surfaces internes et externes peuvent nécessiter des outils et critères d’acceptation différents. La rugosité doit être mesurée aux emplacements convenus avec le cutoff et les réglages d’instrument spécifiés.
Après finition, le composant peut nécessiter nettoyage, passivation, électropolissage ou emballage dédié. Les contrôles dimensionnels doivent tenir compte de la matière retirée par polissage, notamment sur les arêtes d’étanchéité et les sections minces.
Informations utiles pour la RFQ
Indiquez les surfaces en contact avec le produit, la valeur Ra requise, le sens de polissage, la norme sanitaire, l’exigence de passivation ou d’électropolissage, les attentes de nettoyage et d’emballage, la nuance matière et la quantité annuelle.