
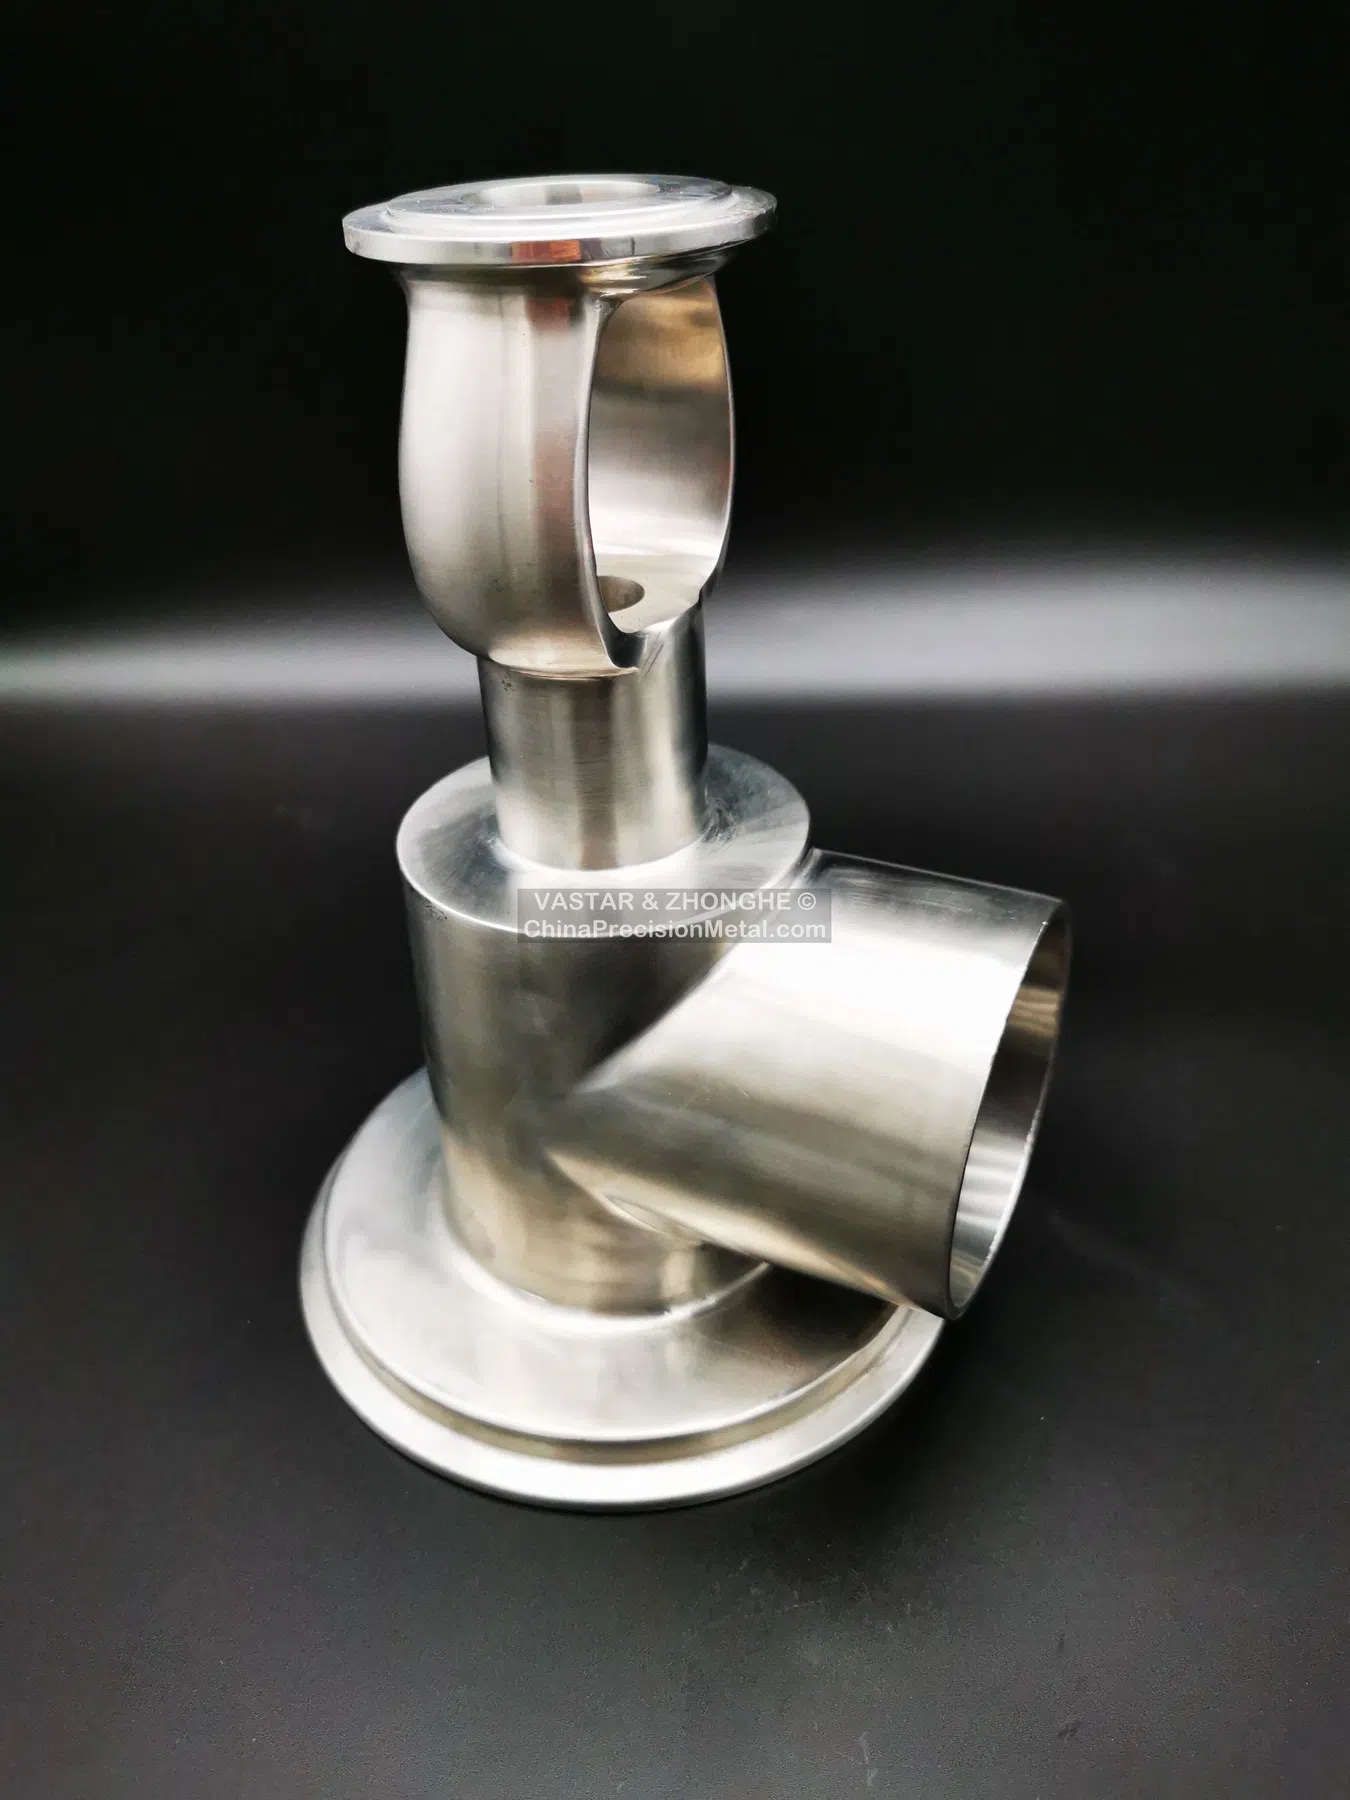
Desafio do componente
Os componentes sanitários e higiênicos de fluxo são avaliados por mais do que a aparência exterior. A geometria em contato com produto, as transições internas, o risco de áreas muertas, a rugosidade e a compatibilidade com a limpeza influenciam a aceitação. Uma superfície polida não pode compensar um raio inadequado, uma cavidade inacessível ou uma transição de usinagem mal planejada.
A fundição por cera perdida pode integrar ramales, ressaltos e dutos contorneados. A usinagem estabelece depois interfaces de clamp, vedação, furo ou montagem, enquanto o polimento remove o perfil superficial necessário para alcançar o acabamento especificado.
Prioridades de planejamento do processo
- Manter transições em contato com produto suaves e acessíveis ao acabamento.
- Separar o sobremetal dimensional do material previsto para polimento.
- Evitar linhas de partição, entradas e áreas de suavização em áreas higiênicas difíceis.
- Definir o acabamento por meio de rugosidade e direção mensuráveis, não apenas com palabras como “espelho”.
- Confirmar se a passivação ou o eletropolimento continuam ao polimento mecânico.
Acabamento e verificação
Utiliza-se uma sequência abrasiva controlada para eliminar progressivamente a textura de fundição e as marcas de usinagem. As superfícies internas e externas podem exigir ferramentas e critérios de aceitação diferentes. A rugosidade deve ser medida em locais acordadas com o cut-off e os ajustes do instrumento especificados.
Depois do acabamento, o componente pode exigir limpeza, passivação, eletropolimento ou embalagem dedicado. Os controles dimensionais devem considerar o material retirado durante o polimento, especialmente em bordas de vedação e seções finas.
Informações úteis para a RFQ
Indique superfícies em contato com produto, valor Ra exigido, direção de polimento, norma sanitária, requisito de passivação ou eletropolimento, expectativas de limpeza e embalagem, grau do material e quantidade anual.