
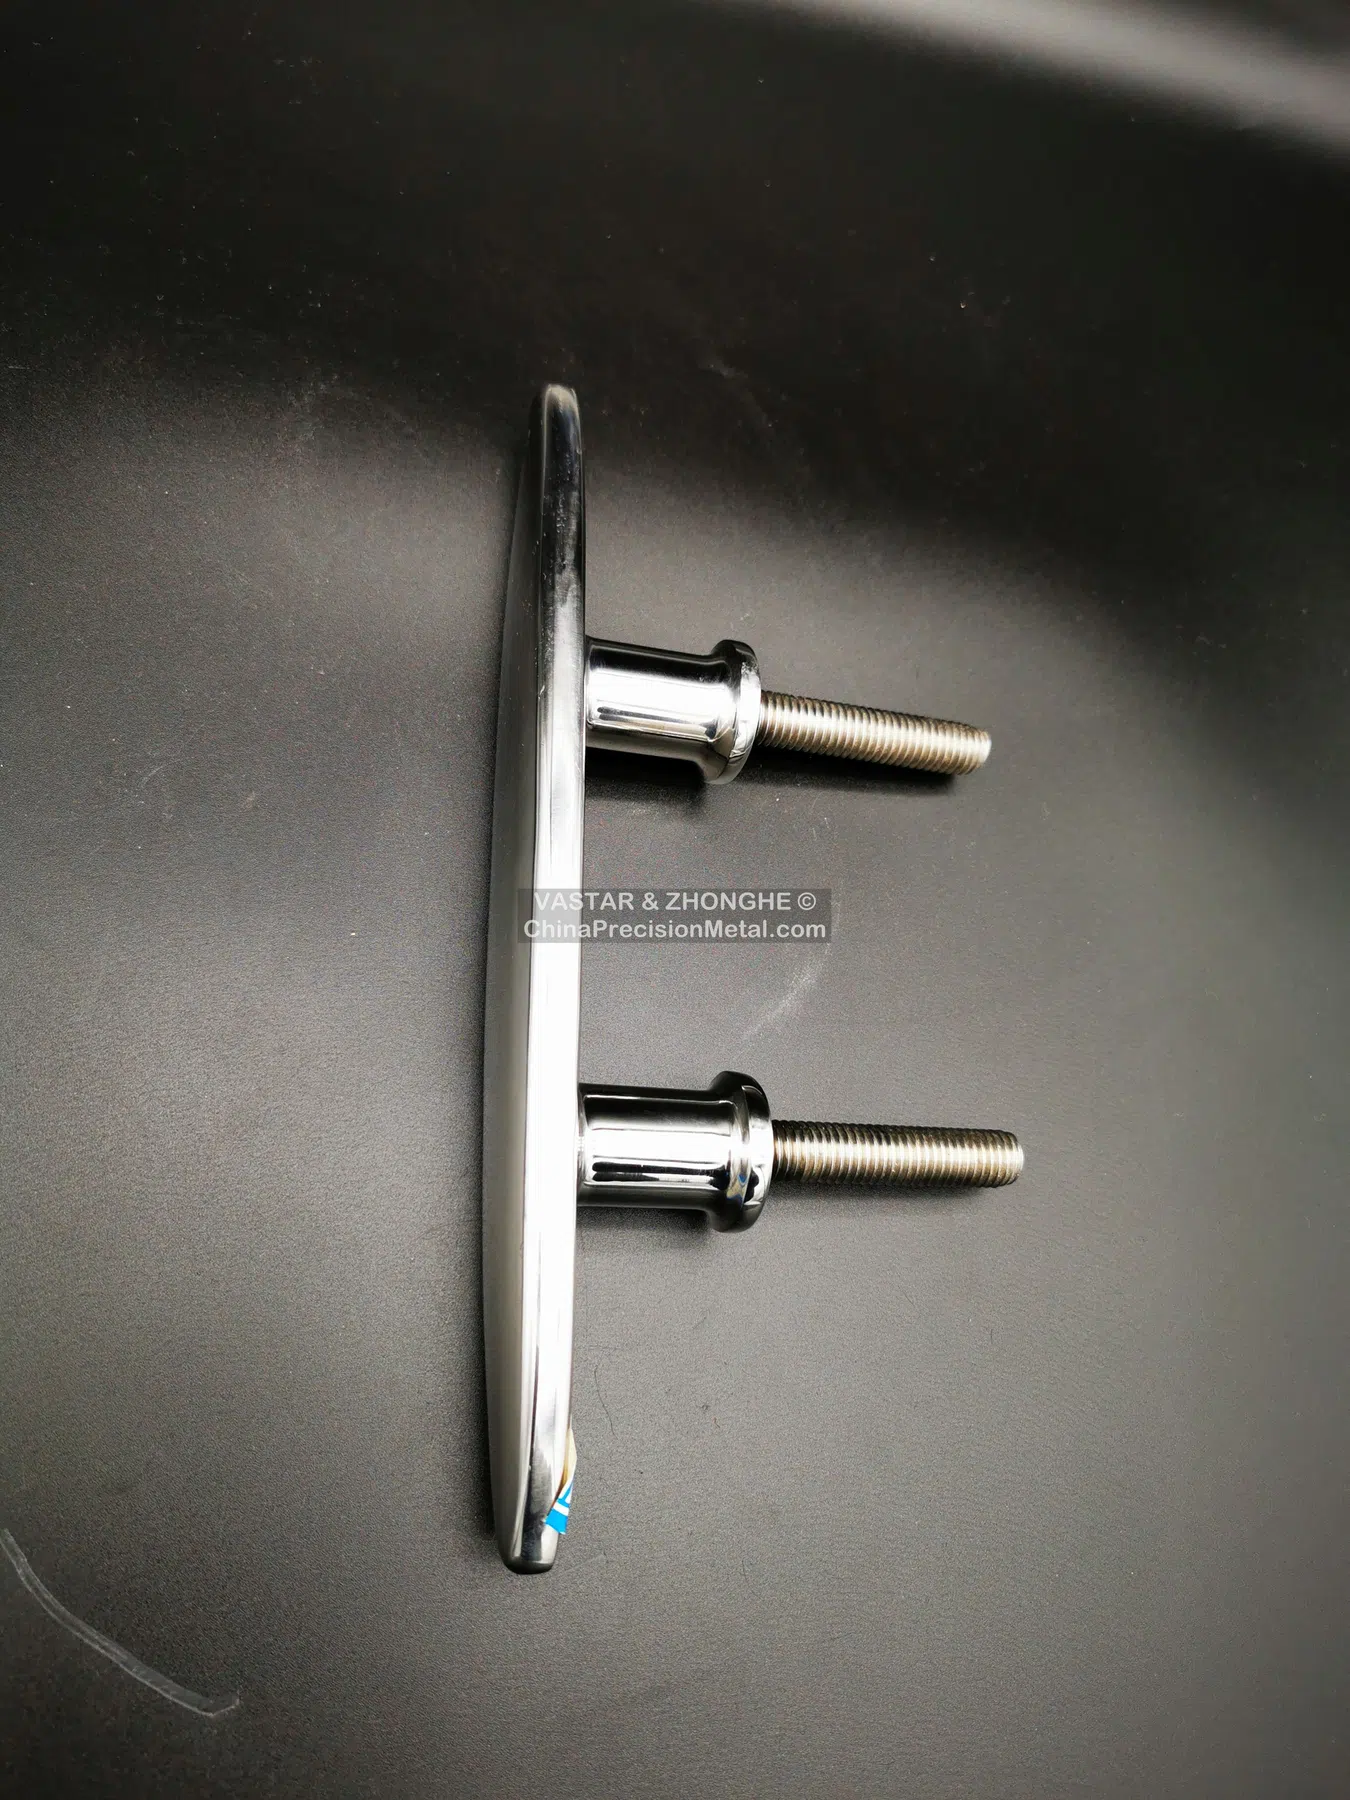
Wyzwanie komponentu
Knagi, złączki, zawiasy i okucia pokładowe często łączą rzeźbioną formę zewnętrzną z gwintowanymi otworami, sworzniami, powierzchniami montażowymi lub łożyskowymi. Odlewanie precyzyjne może ekonomicznie tworzyć kształt, obróbka zapewnia dokładność montażu, a polerowanie daje końcowy wygląd i łatwość czyszczenia.
Wykończenie jest bardzo widoczne, dlatego spójność procesu ma duże znaczenie. Faktura odlewu, usuwanie wlewów, blendowanie, przejścia po obróbce i ślady manipulowania mogą pozostać widoczne po polerowaniu, jeśli sekwencji nie zdefiniuje się od początku.
Priorytety planowania procesu
- Wybrać gatunek odporny na korozję odpowiedni do środowiska i specyfikacji.
- Umieścić wlewy i linie podziału tam, gdzie blendowanie jest dostępne.
- Pozostawić kontrolowany naddatek na powierzchniach montażowych i współpracujących.
- Określić, które powierzchnie są estetyczne, funkcjonalne lub celowo pozostawione w stanie surowym.
- Ustalić zatwierdzony wzorzec wykończenia i warunki oceny, jeśli wygląd jest krytyczny.
Obróbka, polerowanie i weryfikacja
Obrabiane gwinty, powierzchnie montażowe i otwory pod sworznie należy wykonywać w kolejności, która nie uszkodzi powierzchni polerowanych. Polerowanie mechaniczne przebiega przez kontrolowane etapy ścierne, z lokalnym blendowaniem przy detalach odlewniczych i przejściach po obróbce. Następnie można wykonać pasywację w celu przywrócenia czystej powierzchni stali nierdzewnej.
Odbiór może obejmować kontrole wymiarowe, sprawdziany gwintów, pomiar chropowatości, porównanie wizualne ze wzorcem oraz badania korozyjne, jeśli są określone. Opakowanie musi zapobiegać śladom kontaktu podczas transportu.
Informacje przydatne w RFQ
Prześlij gatunek materiału, środowisko ekspozycji, wymagania obciążeniowe lub montażowe, strefy estetyczne, docelowe wykończenie lub Ra, wymaganie pasywacji, wymaganie próby w mgle solnej, oczekiwania dotyczące opakowania i roczną ilość.